
Tytan w strategicznym przemyśle lotniczo-obronnym: Jak energochłonny proces Krolla, stopy Ti-6Al-4V i geopolityczna zależność od VSMPO-Avisma determinują produkcję myśliwców piątej generacji i okrętów podwodnych
W hierarchii strategicznych surowców metalurgicznych determinujących przewagę militarną i technologiczną mocarstw żadnemu pierwiastkowi nie poświęcono tak gigantycznych nakładów inżynieryjnych, operacji wywiadowczych i funduszy obronnych, co tytanowi. Tytan jest materiałem paradoksalnym: pod względem rozpowszechnienia w skorupie ziemskiej jest dziewiątym najczęściej występującym pierwiastkiem chemicznym i czwartym najobfitszym metalem konstrukcyjnym, ustępując jedynie glinowi, żelazu i magnezowi. Mimo to jego czysta, metaliczna postać o czystości lotniczej pozostaje jednym z najdroższych, najbardziej energochłonnych i najtrudniejszych w obróbce materiałów konstrukcyjnych znanych ludzkości. Bez stopów tytanu niemożliwa byłaby budowa naddźwiękowych myśliwców piątej generacji, silników turbowentylatorowych o wysokim stopniu dwuprzepływowości, głębinowych okrętów podwodnych ani strategicznych aparatów kosmicznych.
Wyjątkowość tytanu wynika z unikalnej kombinacji właściwości fizykochemicznych. Charakteryzuje się on gęstością wynoszącą zaledwie 4.51 grama na centymetr sześcienny – czyli jest o czterdzieści pięć procent lżejszy od stali konstrukcyjnej, a jednocześnie wykazuje niemal dwukrotnie wyższą wytrzymałość mechaniczną na rozciąganie niż najmocniejsze stopy lotniczego aluminium. Dodatkowo tytan posiada fenomenalną odporność na korozję w środowisku wody morskiej i agresywnych chlorków, wynikającą z natychmiastowego samorzutnego tworzenia się zwartej, samonaprawiającej się nanopowłoki dwutlenku tytanu TiO2 o grubości kilku nanometrów. Co kluczowe w technice lotniczej, tytan zachowuje znakomite właściwości mechaniczne i odporność na pełzanie w temperaturach od minus stu do plus pięciuset stopni Celsjusza, wypełniając krytyczną lukę materiałową pomiędzy aluminium mięknącym powyżej stu pięćdziesięciu stopni a trzykrotnie cięższymi niklowymi superstopami żarowytrzymałymi.
Metalurgia pierwotna: Proces Krolla i redukcja czterochlorku tytanu
Przyczyną wysokiej ceny i technologicznej ekskluzywności tytanu jest jego skrajne powinowactwo chemiczne do tlenu, azotu, węgla i wodoru w podwyższonych temperaturach. Tradycyjna metoda hutnicza stosowana przy redukcji rud żelaza – polegająca na redukcji węglem w wielkim piecu – w przypadku tytanu prowadzi do powstania bezużytecznego, skrajnie kruchego węglika tytanu TiC. Jedyną komercyjnie sprawdzoną metodą przemysłowego otrzymywania metalicznego tytanu pozostaje wieloetapowy, energochłonny proces Krolla Kroll Process, opracowany pod koniec lat trzydziestych dwudziestego wieku przez luksemburskiego metalurga Williama Krolla.
Surowcem wyjściowym do procesu Krolla są minerały ilmenitu FeTiO3 lub naturalnego rutylu TiO2, wydobywane głównie z piasków mineralnych w Australii, RPA, Mozambiku, na Ukrainie i w Chinach. W pierwszym etapie koncentrat rudy jest mieszany z koksem naftowym i chlorowany w reaktorze ze złożem fluidalnym w temperaturze dziewięciuset stopni Celsjusza. W wyniku reakcji chlorowania gazowy tytan przekształca się w bezwodny czterochlorek tytanu TiCl4, będący w temperaturze pokojowej lotną, silnie dymiącą na powietrzu bezbarwną cieczą. Ciekły TiCl4 poddawany jest wielostopniowej destylacji frakcyjnej w celu usunięcia zanieczyszczeń chlorkami żelaza, wanadu, krzemu i glinu, uzyskując czystość przekraczającą 99.9 procenta.
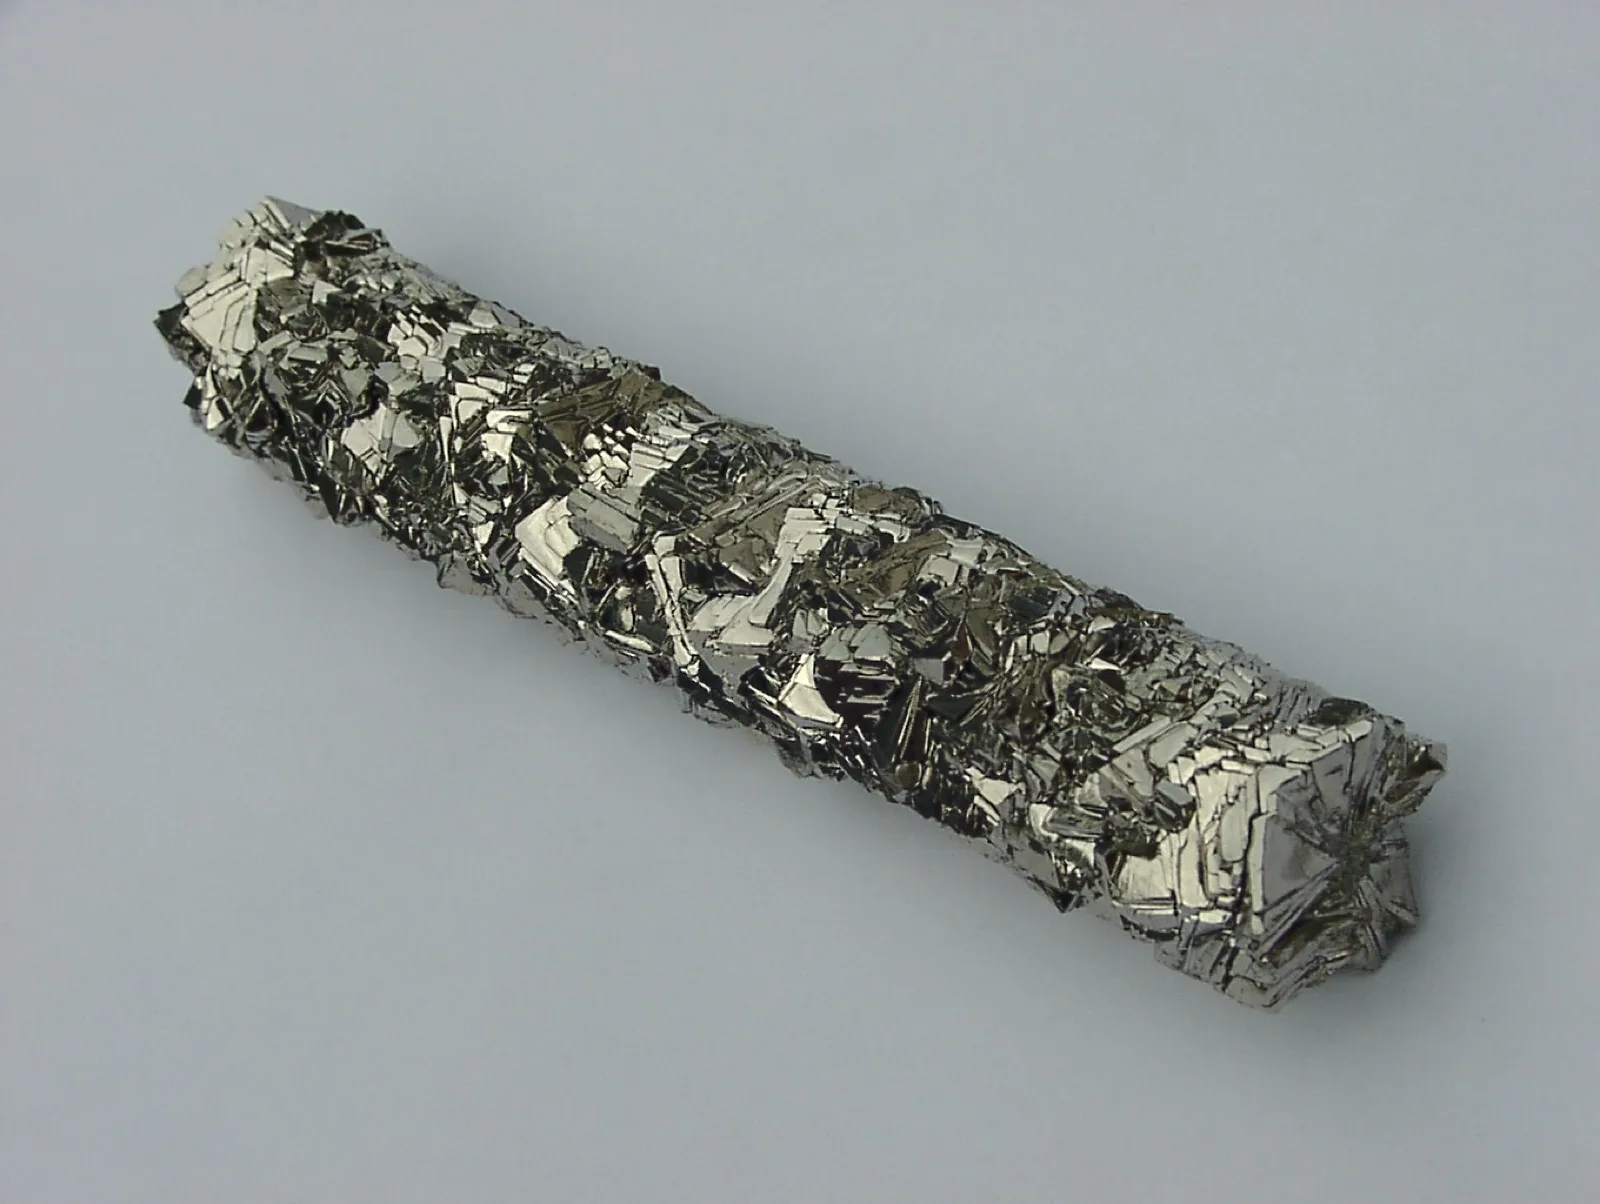
Właściwy etap redukcji metalotermicznej zachodzi w hermetycznych stalowych reaktorach w atmosferze czystego argonu. Oczyszczony ciekły TiCl4 jest powoli dozowany do komory zawierającej stopiony, ciekły magnez w temperaturze około ośmiuset pięćdziesięciu stopni Celsjusza. Zachodzi gwałtownie egzotermiczna reakcja redukcji: czterochlorek tytanu oddaje chlor magnezowi, tworząc chlorek magnezu MgCl2 oraz porowatą masę metalicznego tytanu zwaną gąbką tytanową titanium sponge. Po zakończeniu redukcji reaktor jest rozgrzewany do tysiąca stopni w warunkach głębokiej próżni w celu oddestylowania resztek magnezu i MgCl2, a ciekły chlorek magnezu jest kierowany do elektrolizerów w celu odzyskania czystego magnezu i gazowego chloru do ponownego obiegu.
Przetapianie próżniowe VAR i eliminacja defektów mikroskopowych
Otrzymana z reaktora gąbka tytanowa jest twarda i krucha, a jej bezpośrednie wykorzystanie konstrukcyjne jest niemożliwe. Aby przekształcić ją w kęsy lotnicze, gąbka jest kruszona, mieszana z precyzyjnie dobranymi dodatkami stopowymi – takimi jak glin, wanad, molibden, cyna czy cyrkon – i prasowana w gigantyczne elektrody wsadowe. Przetapianie stopu musi odbywać się w warunkach całkowitego braku powietrza, ponieważ płynny tytan w temperaturze tysiąca siedmiuset stopni Celsjusza rozpuszcza tlen i azot, tworząc mikroskopijne twarde inkluzje azotkowe HDI Hard Alpha Inclusions.
Inkluzje Hard Alpha są śmiertelnym zagrożeniem dla silników lotniczych: są to mikroskopijne, skrajnie twarde i kruche kryształy azotku tytanu, które pod wpływem cyklicznych naprężeń w obracających się z prędkością kilkunastu tysięcy obrotów na minutę dyskach turbin stają się zarodkami mikropęknięć zmęczeniowych, prowadząc do katastrofalnego rozerwania silnika w locie. Z tego względu standardem w przemyśle lotniczym jest podwójne, a dla elementów krytycznych potrójne przetapianie łukowe w piecach próżniowych z elektrodą topliwą VAR Vacuum Arc Remelting.
W piecu VAR łuk elektryczny płonie w głębokiej próżni pomiędzy elektrodą ze stopu tytanu a chłodzoną wodą miedzianą krystalizatorową komorą pieca. Stopiony metal ścieka kropla po kropli do krystalizatora, krzepnąc od dołu w idealnie jednorodny wlewek. W najnowocześniejszych hutach tytanu stosuje się dodatkowo piece próżniowe z zimnym trzonem i działami elektronowymi EBCHM Electron Beam Cold Hearth Melting lub plazmowymi PAM Plasma Arc Melting. W piecach tych strumień stopionego metalu przepływa przez płytki miedziany trzon, gdzie ciężkie zanieczyszczenia opadają na dno, a lekkie inkluzje azotkowe mają czas na całkowite rozpuszczenie w ciekłej kąpieli przed trafieniem do strefy krystalizacji.
Inżynieria stopów tytanu: Fazy alfa i beta oraz bezkonkurencyjny Ti-6Al-4V
Czysty tytan w temperaturze pokojowej wykazuje strukturę heksagonalną o gęstym upakowaniu atomów HCP Hexagonal Close-Packed, zwaną fazą alfa. Powyżej temperatury 882 stopni Celsjusza – zwanej temperaturą przemiany alotropowej beta-transus – sieć krystaliczna przekształca się w regularną przestrzennie centrowaną BCC Body-Centered Cubic, zwaną fazą beta. Odpowiednie sterowanie pierwiastkami stabilizującymi poszczególne fazy pozwala metalurgom na kreowanie stopów o diametralnie różnych właściwościach plastycznych i wytrzymałościowych.
Glin jest głównym pierwiastkiem alfa-stabilizującym, podnoszącym temperaturę przemiany alotropowej, zwiększającym wytrzymałość cieplną i moduł sprężystości. Z kolei pierwiastki beta-stabilizujące, takie jak wanad, molibden, niob i tantal, obniżają temperaturę beta-transus, stabilizując fazę BCC w temperaturze pokojowej. Faza beta charakteryzuje się większą liczbą systemów poślizgu krystalograficznego, co zapewnia znakomitą podatność na obróbkę plastyczną na gorąco i głębokie utwardzanie cieplne.
Absolutnym królem metalurgii tytanu, stanowiącym ponad pięćdziesiąt procent całej globalnej produkcji stopów tego metalu, jest stop dwufazowy alfa-beta Ti-6Al-4V, oznaczany w klasyfikacji wojskowej jako Grade 5. Zawiera on sześć procent wagowych glinu i cztery procent wanadu. Stop ten charakteryzuje się doskonałą spawalnością, odpornością na propagację pęknięć zmęczeniowych oraz wytrzymałością na rozciąganie przekraczającą tysiąc megapaskali w stanie utwardzonym cieplnie. Do zastosowań kriogenicznych w zbiornikach paliwa rakietowego stosuje się specjalną odmianę o obniżonej zawartości domieszek międzywęzłowych tlenu i azotu Ti-6Al-4V ELI Extra Low Interstitial, która zachowuje plastyczność i odporność na kruche pękanie nawet w temperaturze ciekłego helu.
Gigantyczne prasy kuźnicze Heavy Press Program i technologia kucia matrycowego
Nawet najlepszy stop tytanu jest bezużyteczny bez potężnych narzędzi do jego fizycznego kształtowania. Ze względu na wysoką odporność tytanu na odkształcenia plastyczne oraz tendencję do tworzenia twardej warstwy alfa-case w kontakcie z powietrzem w wysokich temperaturach, kucie dużych monolitycznych elementów lotniczych wymaga maszyn o astronomicznej sile nacisku.
W latach pięćdziesiątych Stany Zjednoczone w ramach tajnego programu Heavy Press Program sfinansowały budowę potężnych pras hydraulicznych o nacisku trzydziestu pięciu i pięćdziesięciu tysięcy ton Mesta i Loewy w zakładach Wyman-Gordon i Alcoa. Z kolei Związek Radziecki poszedł jeszcze dalej, budując w zakładach w Wierchniej Sałdzie VSMPO gigantyczne prasy matrycowe o nacisku siedemdziesięciu pięciu tysięcy ton – do dziś pozostające jednymi z najpotężniejszych maszyn kuźniczych na Ziemi.
Prasy te pracują w technologii kucia izotermicznego Isothermal Forging: matryce wykonane z superstopów molibdenowych TZM są podgrzewane w próżni lub gazie obojętnym do temperatury wsadu tytanowego wynoszącej ponad dziewięćset stopni Celsjusza. Pozwala to na powolne, quasi-plastyczne wtłaczanie tytanu w najdrobniejsze zakamarki matrycy przy minimalnych naddatkach na obróbkę skrawaniem near-net-shape, redukując wskaźnik zużycia materiału buy-to-fly ratio z poziomu dziesięć do jednego do zaledwie półtora do jednego i eliminując ryzyko powstawania naprężeń szczątkowych w krytycznych wręgach kadłuba.
Legendy tytanu: Operacje CIA dla SR-71 Blackbird i radzieckie okręty podwodne Projektu 705 Lira
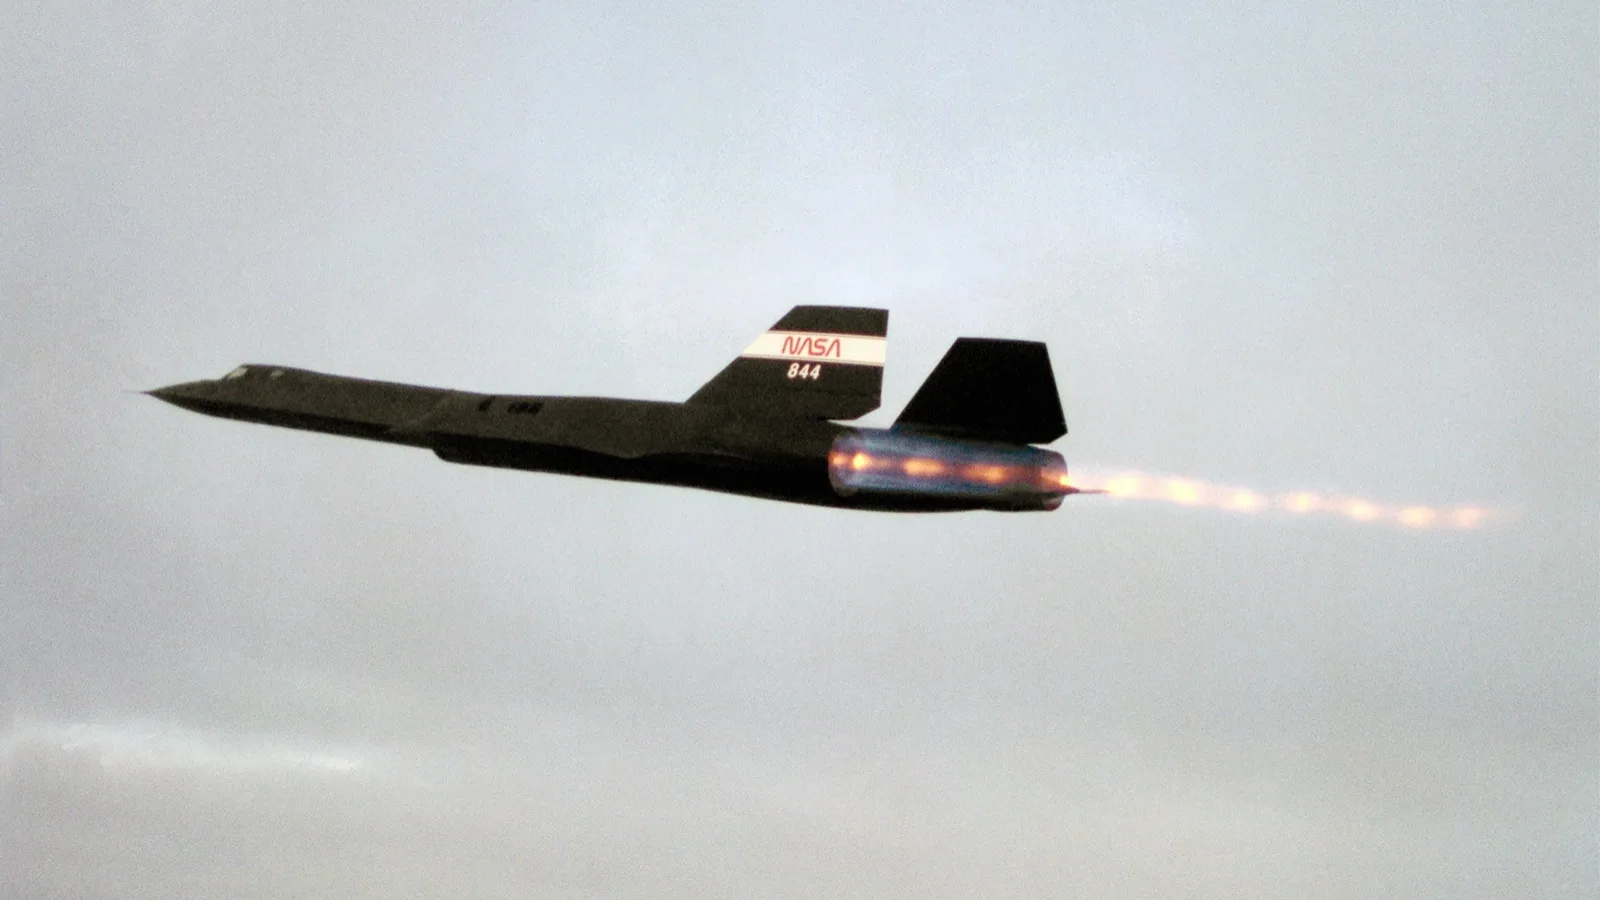
Historia tytanu nierozerwalnie splata się z dramaturgią zimnej wojny. Gdy na początku lat sześćdziesiątych Clarence Kelly Johnson i jego zespół Skunk Works w Lockheedzie projektowali naddźwiękowy samolot rozpoznawczy SR-71 Blackbird, zdolny do lotu z prędkością Mach 3.2 na pułapie dwudziestu pięciu kilometrów, stanęli przed ścianą termiczną. Tarcie aerodynamiczne rozgrzewało poszycie samolotu do ponad trzystu stopni Celsjusza na krawędziach natarcia i pięciuset stopni wokół gondoli silników Pratt and Whitney J58. Jedynym metalem zdolnym to przetrwać był stop tytanu B-120VCA.
Problem polegał na tym, że Stany Zjednoczone nie posiadały wówczas wystarczających złóż wysokogatunkowej rudy tytanu ani rozwiniętego przemysłu gąbkowego. Jedynym państwem na świecie dysponującym potężnymi nadwyżkami czystego tytanu był główny wróg Ameryki: Związek Radziecki. W tej sytuacji Centralna Agencja Wywiadowcza CIA przeprowadziła jedną z najbardziej zuchwałych operacji ekonomicznych w dziejach: za pośrednictwem sieci firm fasadowych i zagranicznych pośredników w Europie i Ameryce Południowej wykupiła tysiące ton radzieckiego tytanu pod pretekstem produkcji cywilnych urządzeń chemicznych i emalii. Radziecki tytan posłużył następnie do zbudowania floty czarnych samolotów szpiegowskich SR-71, których struktura płatowca w dziewięćdziesięciu trzech procentach składała się z tytanu, latających bezkarnie wzdłuż granic Układu Warszawskiego.
Z kolei inżynierowie radzieccy wykorzystali swoje tytanowe eldorado w domenie morskiej. W biurze Malachit pod kierownictwem akademika Rusanowa powstał najbardziej rewolucyjny okręt podwodny w historii: Projekt 705 Lira, znany w kodzie NATO jako klasa Alfa. Aby osiągnąć zawrotną prędkość podwodną czterdziestu jeden węzłów i głębokość zanurzenia przekraczającą czterysta pięćdziesiąt metrów, cały podwójny kadłub sztywny okrętu wykonano ze specjalnego stopu tytanu 48-T. Spawanie tytanowych sekcji kadłuba wymagało budowy gigantycznych hal stoczniowych napełnionych czystym argonem, w których spawacze pracowali w kombinezonach tlenowych przypominających stroje kosmonautów. Tytanowy kadłub zapewnił okrętowi Alfa całkowitą niemagnetyczność, czyniąc go niewykrywalnym dla lotniczych detektorów anomalii magnetycznych MAD i odpornym na detonacje min morskich.
Myśliwce piątej i szóstej generacji: F-22 Raptor, F-35 i krążownictwo naddźwiękowe
We współczesnym lotnictwie wojskowym tytan pozostaje kluczowym komponentem konstrukcyjnym, bez którego niemożliwe jest osiągnięcie zdolności do długotrwałego lotu naddźwiękowego bez użycia dopalaczy Supercruise. W amerykańskim myśliwcu przewagi powietrznej piątej generacji Lockheed Martin F-22 Raptor stopy tytanu stanowią aż czterdzieści dwa procent całkowitej masy strukturalnej pustego płatowca. Z tytanu Ti-6Al-4V oraz wysokowytrzymałego stopu Ti-6Al-2Sn-4Zr-2Mo wykonano potężne grodzie siłowe kadłuba przenoszące gigantyczne siły od skrzydeł i silników Pratt and Whitney F119 z wektorowaniem ciągu przy przeciążeniach przekraczających dziewięć g.
W wielozadaniowym myśliwcu stealth F-35 Lightning II udział tytanu wynosi około dwudziestu pięciu procent, koncentrując się w belkach mocowania podwozia, ramach komór uzbrojenia oraz osłonach termicznych silnika F135. W konstruowanych obecnie myśliwcach szóstej generacji w ramach amerykańskiego programu NGAD Next Generation Air Dominance oraz europejskiego FCAS/GCAP udział zaawansowanych stopów tytanowo-aluminiowych gamma-TiAl rośnie, zastępując ciężkie superstopy w ostatnich stopniach sprężarek i dyszach o zmiennym wektorze ciągu, co pozwala na dalszą redukcję masy silnika przy jednoczesnym podniesieniu temperatury gazów przed turbiną.
Geopolityczna zależność od VSMPO-Avisma i wyzwania unijnych oraz amerykańskich sankcji
Po upadku Związku Radzieckiego globalny przemysł lotniczy uległ głębokiej globalizacji i koncentracji. Rosyjski kombinat VSMPO-Avisma z siedzibą w Wierchniej Sałdzie w obwodzie swierdłowskim wyrósł na absolutnego monopolistę, kontrolującego niemal jedną trzecią światowych mocy przetwórczych tytanu lotniczego. Przez trzy dekady zachodnie koncerny lotnicze budowały głębokie uzależnienie od rosyjskiego giganta: przed 2022 rokiem Boeing pozyskiwał z VSMPO około trzydziestu pięciu procent swoich potrzeb tytanowych w ramach spółki joint-venture Ural Boeing Manufacturing, podczas gdy europejski Airbus importował z Rosji ponad pięćdziesiąt procent tytanu niezbędnego do produkcji samolotów pasażerskich A350 i A320neo oraz myśliwców Eurofighter Typhoon.
Pełnoskalowa inwazja Rosji na Ukrainę w lutym 2022 roku obnażyła skrajną podatność zachodniego łańcucha dostaw. O ile Boeing wstrzymał bezpośrednie zakupy z VSMPO niemal natychmiast, polegając na zgromadzonych zapasach i kontraktach z amerykańską firmą Timet oraz japońskimi producentami Toho Titanium i Osaka Titanium Technologies, o tyle Airbus przez długie miesiące lobbował w Brukseli przeciwko nakładaniu sankcji na rosyjski tytan, ostrzegając przed ryzykiem paraliżu europejskich linii montażowych.
Ostatecznie Unia Europejska i Stany Zjednoczone stanęły przed koniecznością odbudowy własnych kompetencji metalurgicznych. Zadanie to okazuje się jednak skrajnie trudne: japońskie huty pracują na granicy swoich możliwości produkcyjnych, a budowa nowego zintegrowanego zakładu gąbki tytanowej i pras izotermicznych na Zachodzie wymaga od pięciu do siedmiu lat procedur środowiskowych, certyfikacji lotniczych FAA/EASA i nakładów kapitałowych CAPEX liczonych w miliardach dolarów.
Obróbka skrawaniem tytanu: Wyzwania termiczne i frezowanie kriogeniczne
Przetworzenie tytanowej odkuwki w gotowy komponent lotniczy stanowi jedno z najtrudniejszych wyzwań w nowoczesnej obróbce ubytkowej CNC. Tytan powszechnie zaliczany jest do materiałów trudnoobrabialnych. Główną przyczyną problemów jest jego skrajnie niska przewodność cieplna, wynosząca zaledwie od sześciu do siedmiu watów na metr-kelwin – co oznacza wartość niemal dziesięciokrotnie niższą niż w przypadku stali węglowych i trzydziestokrotnie niższą niż w stopach aluminium.
W tradycyjnej obróbce metali ponad osiemdziesiąt procent ciepła generowanego w strefie ścinania jest odprowadzane wraz ze spływającymi wiórami. W przypadku tytanu ciepło nie ma fizycznej możliwości ucieczki do materiału i koncentruje się bezpośrednio na wierzchołku ostrza narzędzia skrawającego na powierzchni ułamka milimetra kwadratowego. Temperatura na krawędzi skrawającej z węglika spiekanego natychmiast przekracza tysiąc stopni Celsjusza, wywołując gwałtowne zużycie dyfuzyjne, kraterowanie ostrza oraz zjawisko zgrzewania adhezyjnego tytanu z powłoką narzędzia Built-Up Edge.
Co więcej, niski moduł sprężystości Younga tytanu – wynoszący około stu dziesięciu gigapaskali – sprawia, że cienkościenne elementy konstrukcyjne uginają się sprężyście pod naciskiem freza, wywołując drgania samowzbudne chattering i niedokładności wymiarowe. Odpowiedzią inżynierii produkcji na te ograniczenia stało się frezowanie kriogeniczne Cryogenic Machining. W technologii tej do mikrodysz zintegrowanych bezpośrednio wewnątrz oprawki narzędziowej doprowadzany jest ciekły azot o temperaturze minus stu dziewięćdziesięciu sześciu stopni Celsjusza lub nadkrytyczny dwutlenek węgla scCO2 z minimalnym smarowaniem MQL. Strumień kriogeniczny natychmiastowo zamraża strefę skrawania, eliminując naprężenia termiczne i wydłużając żywotność drogich narzędzi węglikowych nawet pięciokrotnie.
Recykling złomu tytanowego w obiegu zamkniętym: Kwalifikacja wiórów i piece plazmowe
Ponieważ obróbka mechaniczna monolitycznych wręg myśliwców piątej generacji charakteryzuje się wskaźnikiem zużycia materiału buy-to-fly sięgającym od ośmiu do nawet dziesięciu do jednego, z każdej tony zakupionego drogiego wlewka tytanowego na gotowy samolot trafia zaledwie sto do stu dwudziestu kilogramów. Pozostałe dziewięćset kilogramów zamienia się w drobne wióry frezarskie titanium turnings i ścinki technologiczne.
W warunkach narastającego kryzysu surowcowego i sankcji na rosyjskie huty, recykling złomu tytanowego w obiegu zamkniętym Closed-Loop Recycling stał się strategicznym filarem suwerenności zachodniego przemysłu lotniczego. Wióry tytanowe nie mogą jednak zostać po prostu wrzucone do tradycyjnego pieca hutniczego: są one silnie zanieczyszczone emulsjami chłodząco-smarującymi, cząstkami ściernymi, a przede wszystkim mikroskopijnymi odłamkami węglika wolframu z uszkodzonych frezów, które w nowym stopie stałyby się zabójczymi inkluzjami o wysokiej gęstości HDI High Density Inclusions.
Nowoczesne zakłady recyklingu wdrażają zaawansowane linie automatycznego mycia chemicznego w rozpuszczalnikach ekologicznych, rentgenowską separację radiometryczną XRF oraz odmagnesowywanie wiórów. Czysty złom tytanowy jest następnie stapiany w próżniowych piecach plazmowych z zimnym trzonem PAM Plasma Arc Melting. Palniki plazmowe pracujące w atmosferze czystego helu lub argonu rozpuszczają wióry bez ryzyka zanieczyszczenia gazowego, umożliwiając produkcję certyfikowanych wlewków lotniczych Grade 5 w całości pochodzących z recyklingu, co redukuje zapotrzebowanie na pierwotną gąbkę z procesu Krolla i obniża ślad węglowy produkcji tytanu o ponad siedemdziesiąt procent.
Nowe szlaki technologiczne: Od elektrolizy FFC Cambridge do druku 3D z proszków
Konieczność uniezależnienia się od tradycyjnych, energochłonnych hut i geopolitycznych monopolistów przyspieszyła rozwój rewolucyjnych technologii wytwarzania tytanu nowej generacji. Najbardziej obiecującą innowacją w metalurgii ekstrakcyjnej jest bezpośrednia elektrochemiczna redukcja dwutlenku tytanu w stopionych solach chlorku wapnia, znana jako proces FFC Cambridge Fray-Farthing-Chen.
W procesie FFC sproszkowany rutyl TiO2 jest formowany w katodę stałą i zanurzany w stopionym CaCl2 w temperaturze dziewięciuset stopni Celsjusza. Po przyłożeniu napięcia jony tlenu opuszczają sieć krystaliczną tlenku, migrując do anody węglowej, pozostawiając na katodzie czysty metaliczny proszek tytanowy. Proces FFC całkowicie eliminuje potrzebę stosowania niebezpiecznego chlorowania gazowego, lotnego TiCl4 oraz metalicznego magnezu, redukując zużycie energii o ponad połowę i drastycznie obniżając koszty produkcji.
Równolegle w przemyśle lotniczym dokonuje się rewolucja addytywna. Zamiast frezować skomplikowane wręgi z gigantycznych odkuwek tytanowych – gdzie nawet dziewięćdziesiąt procent drogiego metalu zamieniało się w bezużyteczne wióry maszynowe – inżynierowie wdrażają technologie selektywnego stapiania laserowego LPBF Laser Powder Bed Fusion oraz wiązką elektronową EBM Electron Beam Melting. Druk 3D pozwala na wytwarzanie struktur biomimetycznych i zoptymalizowanych topologicznie, redukując masę komponentu o czterdzieści procent przy jednoczesnym drastycznym skróceniu łańcucha dostaw.
Tytan, będący przez dekady symbolem potęgi militarnej i technologicznej zimnej wojny, wkracza w nową erę strategicznego znaczenia. Zapewnienie niezależnych, suwerennych i bezemisyjnych łańcuchów dostaw tego niezwykłego metalu stało się jednym z najważniejszych testów odporności przemysłowej Zachodu w obliczu narastającej rywalizacji geopolitycznej dwudziestego pierwszego wieku.
Czytaj również w dziale Geopolityka / Surowce
Geopolityka tytanu lotniczego i stopów Ti-6Al-4V: Od rosyjskiego monopolu korporacji VSMPO-Avisma po strategiczne zmagania Airbusa i Boeinga o certyfikację nowych łańcuchów dostaw
Geopolityka fluorytu i kwasu fluorowodorowego: Od chińskich kopalni w Mongolii Wewnętrznej po paraliż japońskiej rafinacji dla czystości chemicznej 12N w półprzewodnikach
Komentarze czytelników
3Dołącz do dyskusji pod artykułem
Zaloguj się, aby dodać komentarz i podzielić się swoją opinią na temat tego artykułu.