
Anody krzemowo-węglowe i geopolityka grafitu syntetycznego: Jak nanostrukturyzowany krzem, grafitowanie wysokotemperaturowe i ograniczenia eksportowe koksu igłowego kształtują wyścig o baterie nowej generacji
Anodowe wąskie gardło i geopolityczny monopol grafitu
W powszechnej debacie publicznej dotyczącej globalnego łańcucha dostaw elektromobilności oraz transformacji energetycznej uwaga analityków i mediów niemal bez reszty skupia się na surowcach katodowych: licie, niklu, kobalcie i manganie. Tymczasem pod względem czystej masy materiałowej oraz podatności na szantaż geostrategiczny najbardziej newralgicznym komponentem współczesnego ogniwa litowo-jonowego jest anoda. Na każdą kilowatogodzinę pojemności akumulatora trakcyjnego przypada od jednego do ponad jednego i dwóch dziesiątych kilograma wysokoczystego grafitu, co oznacza, że w typowym samochodzie elektrycznym z baterią o pojemności osiemdziesięciu kilowatogodzin masa materiału anodowego przekracza sto kilogramów. Grafit naturalny, wydobywany w kopalniach odkrywkowych i głębinowych, oraz grafit syntetyczny, wytwarzany w skrajnie energochłonnych procesach termicznych, stanowią absolutny fundament komercyjnej chemii akumulatorowej od czasu jej skomercjalizowania na początku lat dziewięćdziesiątych.
Jednak pod względem geograficznej koncentracji produkcji łańcuch dostaw grafitu wykazuje jeszcze większy poziom monopolizacji niż rynek litu czy kobaltu. Chińska Republika Ludowa kontroluje ponad siedemdziesiąt procent światowego wydobycia grafitu płatkowego oraz ponad dziewięćdziesiąt dwa procent globalnych mocy wytwórczych w zakresie sferoidyzacji, oczyszczania i syntezy grafitu syntetycznego o czystości bateryjnej przekraczającej dziewięćdziesiąt dziewięć i dziewięćdziesiąt pięć setnych procenta. Wprowadzenie przez Pekin rygorystycznych kontroli eksportowych oraz systemu pozwoleń celnych na wysokiej klasy produkty grafitowe stało się dla zachodnich producentów ogniw i koncernów motoryzacyjnych potężnym wstrząsem strategicznym, obnażając iluzoryczność planów szybkiej budowy lokalnych łańcuchów produkcji baterii bez uwzględnienia surowców anodowych.
Równocześnie klasyczny grafit osiągnął swoją ostateczną, nieprzekraczalną granicę fizykochemiczną. Teoretyczna pojemność elektrochemiczna grafitu, wynikająca ze struktury krystalicznej fazy interkalacyjnej LiC6, wynosi zaledwie trzysta siedemdziesiąt dwa miliamperogodziny na gram. Współczesne komercyjne anody grafitowe osiągają w praktyce wartości rzędu trzystu pięćdziesięciu do trzystu sześćdziesięciu miliamperogodzin na gram, co oznacza, że z materiału tego wyciśnięto ponad dziewięćdziesiąt pięć procent potencjału teoretycznego. Dalsze podnoszenie grawimetrycznej i wolumetrycznej gęstości energii ogniw litowych do poziomów przekraczających czterysta watogodzin na kilogram wymaga całkowitego porzucenia czystego grafitu lub jego radykalnego wzbogacenia pierwiastkami o wielokrotnie wyższej pojemności interkalacyjnej. W tym technologicznym wyścigu bezdyskusyjnym faworytem stał się krzem.
Fizyka krzemu: Potęga pojemności i dramat ekspansji objętościowej
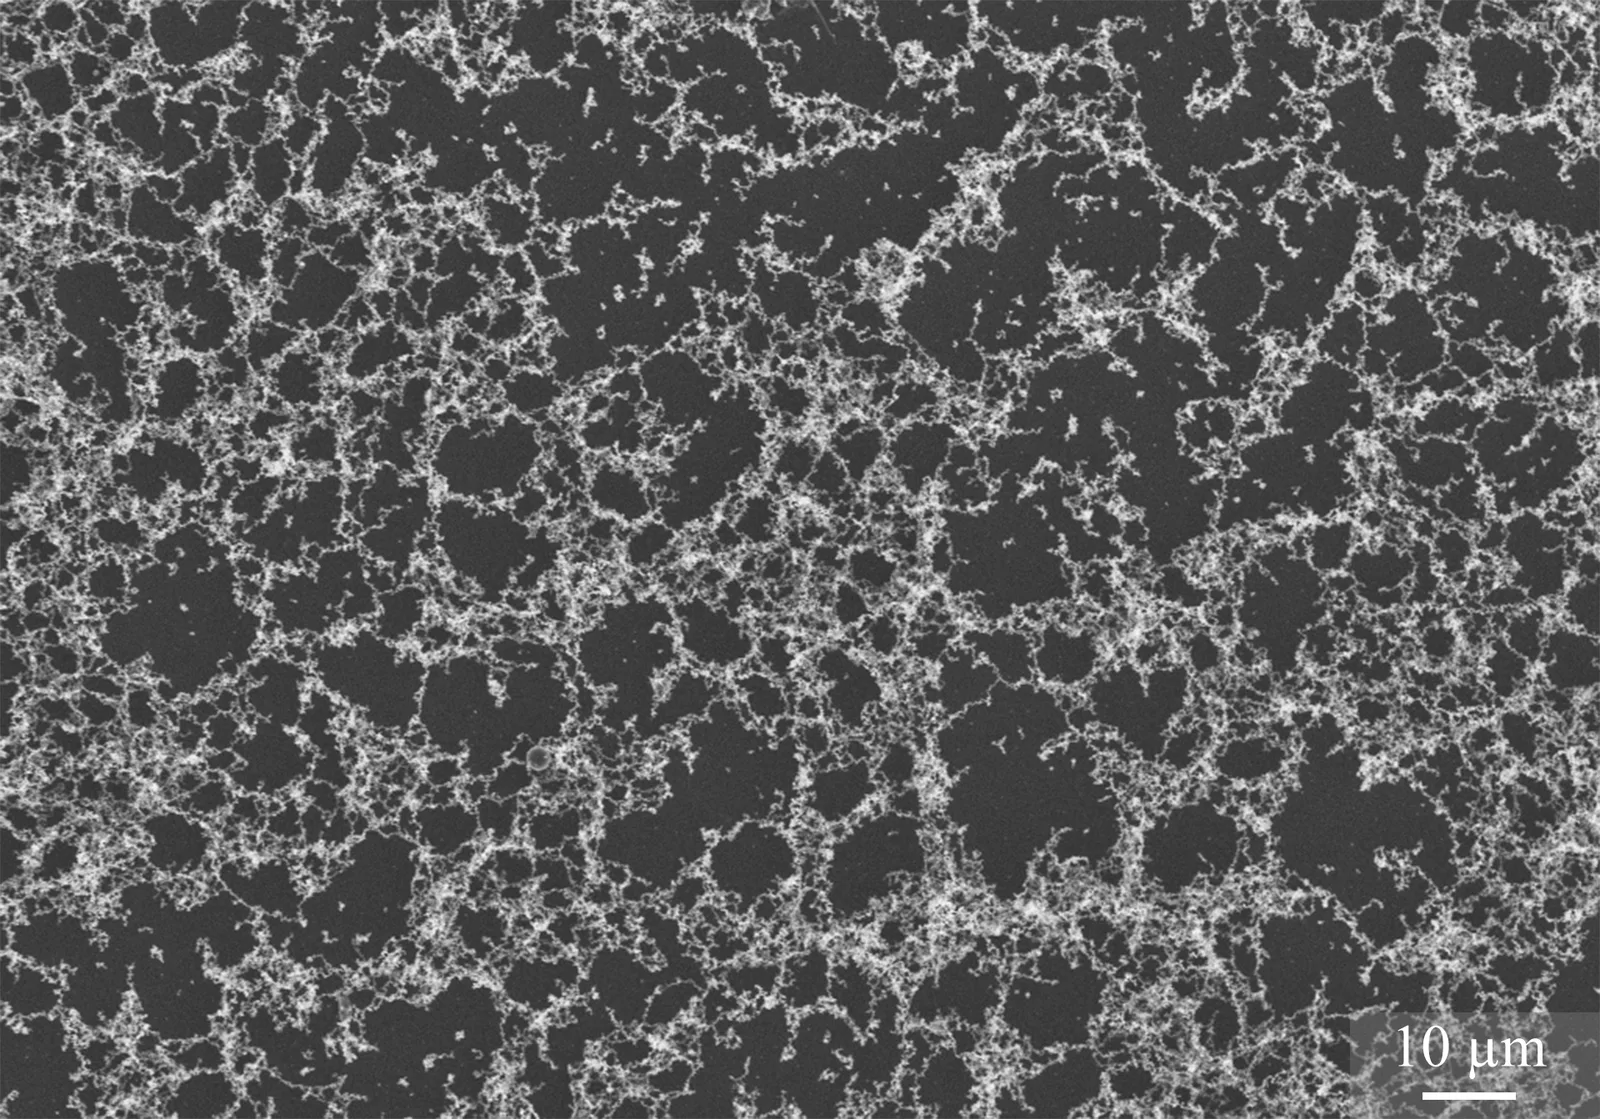
Krzem jako materiał anodowy jest marzeniem każdego inżyniera elektrochemii. Podczas gdy w graficie jeden kation litu przypada na aż sześć atomów węgla, krzem reaguje z litem na drodze tworzenia stopów elektrochemicznych, w których pojedynczy atom krzemu jest w stanie związać do niemal czterech atomów litu. W temperaturze pokojowej faza nasycona Li15Si4 charakteryzuje się teoretyczną pojemnością właściwą na poziomie trzech tysięcy pięciuset siedemdziesięciu dziewięciu miliamperogodzin na gram, co stanowi wartość niemal dziesięciokrotnie wyższą niż w przypadku najczystszego grafitu. Zastąpienie zaledwie części grafitu krzemem pozwala na radykalne pocienienie warstwy anody, zmniejszenie masy nieaktywnych komponentów ogniwa oraz gwałtowne skrócenie czasu ładowania dzięki skróceniu dróg dyfuzji jonów litu.
Jednak za tę gigantyczną gęstość energii natura wystawiła potężny rachunek w postaci zjawiska niszczącej ekspansji objętościowej. Wciskanie gigantycznej liczby kationów litu w sieć krystaliczną krzemu wywołuje rozszerzenie objętości materiału o ponad trzysta procent w stanie pełnego naładowania. Dla porównania, grafit podczas interkalacji litu zwiększa swoją objętość o zaledwie dziesięć do dwunastu procent. Tak potężne odkształcenie mechaniczne zachodzące podczas każdego cyklu ładowania i rozładowania akumulatora generuje gigantyczne naprężenia ścinające wewnątrz cząstek krzemu, przekraczające granice wytrzymałości na rozciąganie materiału.
W konwencjonalnych cząstkach krzemu o rozmiarach mikrometrycznych zjawisko to prowadzi do katastrofalnej pulverizacji, czyli mechanicznego kruszenia się i pękania ziaren krzemu na mikroskopijny pył. Skruszone cząstki tracą kontakt elektryczny z kolektorem prądu i przewodzącą siecią sadzy technicznej, stając się elektrochemicznie martwym balastem. Co gorsza, każde pęknięcie odsłania świeżą, niepasywowaną powierzchnię krzemu, która natychmiast wchodzi w gwałtowną reakcję z ciekłym elektrolitem węglanowym. Prowadzi to do ciągłego, pasożytniczego wzrostu warstwy pasywacyjnej SEI Solid Electrolyte Interphase, która nieodwracalnie pochłania lit z elektrolitu, wysuszając ogniwo i powodując spadek pojemności o ponad pięćdziesiąt procent w zaledwie kilkunastu do kilkudziesięciu cyklach pracy.
Nanoinżynieria kompozytów Si-C: Od struktury Yolk-Shell do matryc porowatych
Pokonanie bariery ekspansji objętościowej krzemu stało się jednym z największych triumfów współczesnej nanotechnologii materiałowej. Kluczowym odkryciem fizycznym było wyznaczenie tak zwanego krytycznego promienia pękania cząstki krzemu, który wynosi około stu pięćdziesięciu nanometrów. Poniżej tej geometrycznej granicy energia zgromadzona w odkształceniach sprężystych sieci krystalicznej jest mniejsza niż energia wymagana do utworzenia nowej powierzchni pęknięcia, co oznacza, że nanocząstki krzemu o średnicy poniżej stu nanometrów rozszerzają się i kurczą plastycznie bez ulegania mechanicznej pulverizacji.
Samo zmniejszenie rozmiaru ziaren nie rozwiązuje jednak problemu ciągłego niszczenia warstwy SEI, ponieważ olbrzymia powierzchnia właściwa nanocząstek drastycznie zwiększa skalę pasożytniczych reakcji z elektrolitem. Przełomem stała się inżynieria kompozytów krzemowo-węglowych Si-C, w których nanocząstki krzemu są zamykane wewnątrz wysoce porowatych matryc węglowych lub struktur przypominających żółtko w skorupce jajka, określanych w literaturze jako yolk-shell. W strukturze yolk-shell mikroskopijne jądro krzemowe jest zawieszone wewnątrz pustej, kulistej powłoki z przewodzącego węgla grafityzowanego. Wolna przestrzeń pomiędzy krzemem a węglową powłoką działa jak elastyczny bufor rozprężny: krzem pęcznieje o trzysta procent wewnątrz skorupki, nie rozrywając jej zewnętrznej ściany.
W rezultacie zewnętrzna powierzchnia węgla pozostaje w stabilnym kontakcie z elektrolitem, co umożliwia uformowanie trwałej, niezmiennej warstwy SEI na samym początku eksploatacji baterii. Równocześnie węglowa skorupka zapewnia doskonałe przewodnictwo elektryczne, doprowadzając elektrony bezpośrednio do rdzenia krzemowego. Innym, wysoce skalowalnym przemysłowo podejściem jest osadzanie krzemu z fazy gazowej CVD wewnątrz nanoporowatych ziaren węgla aktywnego lub twardego. Gazowy silan SiH4 wnika głęboko w nanometrowe pory struktury węglowej, gdzie pod wpływem podwyższonej temperatury ulega rozkładowi pirolitycznemu, tworząc amorficzne domeny krzemowe o grubości zaledwie kilku nanometrów. Pory matrycy węglowej przejmują na siebie naprężenia mechaniczne, uniemożliwiając makroskopową deformację elektrody.
Geopolityka pieców Achesona i strategiczny koks igłowy
Podczas gdy krzem stanowi technologiczny motor wzrostu gęstości energii, wciąż od osiemdziesięciu do dziewięćdziesięciu procent masy współczesnej anody kompozytowej stanowi wysokiej jakości grafit syntetyczny, który stabilizuje strukturę elektrody i zapewnia jej długowieczność. Produkcja grafitu syntetycznego nie jest jednak procesem prostym ani czystym ekologicznie; jest to jeden z najbardziej energochłonnych i wyspecjalizowanych procesów w całym przemyśle chemicznym, którego sercem są wielkie piecowiska Achesona lub nowoczesne piece Castnera.
Proces grafityzacji polega na ogrzewaniu surowca węglowego do temperatur przekraczających trzy tysiące stopni Celsjusza w atmosferze obojętnej przez okres wielu dni. W tak ekstremalnych warunkach termicznych amorficzne atomy węgla ulegają całkowitej rearanżacji strukturalnej, tworząc uporządkowaną, heksagonalną sieć krystaliczną grafitu o doskonałej przewodności elektrycznej. Aby proces ten zakończył się sukcesem, materiał wyjściowy musi charakteryzować się specyficzną, anizotropową strukturą mezofazy węglowej. Jedynym surowcem spełniającym te rygorystyczne wymagania jest tak zwany koks igłowy, wytwarzany ze specjalnych frakcji ciężkich pozostałości rafinacji ropy naftowej lub paku smołowego z koksowni hutniczych.
Podaż koksu igłowego o niskiej zawartości siarki i metali ciężkich jest ściśle ograniczona i zdominowana przez nieliczne rafinerie w Stanach Zjednoczonych, Japonii, Wielkiej Brytanii i Chinach. Chińska dominacja w segmencie grafityzacji nie wynikała z posiadania unikalnych patentów, lecz z dostępu do taniej energii elektrycznej z elektrowni węglowych w Mongolii Wewnętrznej i Syczuanie oraz z luźnych norm środowiskowych dotyczących emisji gazów cieplarnianych i pyłów. Gdy chińskie władze zaczęły zamykać przestarzałe piece Achesona w ramach polityki czystego nieba oraz wprowadziły limity eksportowe na koks igłowy i syntetyczny grafit, globalny rynek stanął w obliczu deficytu materiałów anodowych, co wymusiło na zachodnich państwach pilną budowę własnych mocy grafityzacyjnych.
Zaawansowane spoiwa samonaprawiające i elektrolity bogate w fluor
Wdrożenie kompozytów krzemowo-węglowych Si-C w liniach produkcyjnych gigafabryk wymagało także całkowitego przeformułowania składu chemicznego spoiw polimerowych oraz ciekłych elektrolitów. Tradycyjnie stosowane w anodach grafitowych spoiwo PVDF polifluorek winylidenu opiera się na słabych oddziaływaniach van der Waalsa z powierzchnią cząstek węglowych. W warunkach potężnych odkształceń objętościowych krzemu spoiwo PVDF ulega natychmiastowemu zerwaniu, co prowadzi do delaminacji warstwy aktywnej od miedzianego kolektora prądu.
Nowoczesne anody Si-C wykorzystują zaawansowane spoiwa polimerowe o gęstej sieci wiązań wodorowych i kowalencyjnych, takie jak kwas poliakrylowy PAA, sól sodowa karboksymetylocelulozy CMC w połączeniu z kauczukiem butadienowo-styrenowym SBR oraz nowoczesne polimery samonaprawiające się oparte na motywach supramolekularnych. Polimery te charakteryzują się elastycznością mechaniczną pozwalającą na rozciąganie się wraz z pęczniejącym krzemem oraz zdolnością do spontanicznego odtwarzania zerwanych wiązań wodorowych po powrocie cząstki do stanu rozładowania, co trwale utrzymuje spójność mechaniczną elektrody przez tysiące cykli.
Z kolei w obszarze elektrolitów kluczowe stało się zastosowanie dodatków błonotwórczych o wysokiej zawartości fluoru, z których najważniejszym jest węglan fluoroetylenu FEC oraz difluoroetylenu DFEC. Cząsteczki FEC redukują się elektrochemicznie na powierzchni anody przy wyższym potencjale niż podstawowe rozpuszczalniki węglanowe EC i DMC. W rezultacie na powierzchni cząstek krzemu powstaje cienka, zwarta i wysoce elastyczna warstwa SEI zdominowana przez nieorganiczny fluorek litu LiF. Warstwa bogata w LiF posiada niezwykle wysoką wytrzymałość mechaniczną na ścinanie i znakomitą przewodność jonową, zapobiegając dalszej degradacji elektrolitu i gwarantując bezprecedensową stabilność ogniw zawierających do dwudziestu procent wagowych krzemu w anodzie.
Wyzwania przemysłowej integracji i suwerenność bateryjna zachodu
Komercjalizacja anod krzemowo-węglowych weszła w decydującą fazę wdrożeń wielkoseryjnych, czego najbardziej spektakularnym przykładem jest format ogniw cylindrycznych 4680 oraz wielkogabarytowych ogniw pryzmatycznych stosowanych w pojazdach klasy premium. Dodatek zaledwie dziesięciu procent nanokompozytu krzemowego do anody grafitowej pozwala na zwiększenie pojemności pakietu bateryjnego o ponad dwadzieścia procent przy zachowaniu identycznych gabarytów i masy akumulatora, co przekłada się na realny wzrost zasięgu samochodu elektrycznego o ponad sto kilometrów na jednym ładowaniu.
Równocześnie w Ameryce Północnej i Europie trwa wyścig o budowę w pełni zintegrowanych, bezemisyjnych łańcuchów dostaw grafitu i krzemu. W Skandynawii powstają gigantyczne zakłady grafityzacji syntetycznej zasilane w stu procentach czystą energią z elektrowni wodnych i wiatrowych, co pozwala na redukcję śladu węglowego anody o ponad dziewięćdziesiąt procent w porównaniu z tradycyjną produkcją chińską. Z kolei zachodnie startupy materiałowe uruchamiają reaktory syntezy nanokrzemu zasilane krzemem metalurgicznym oraz odpadami z przemysłu fotowoltaicznego.
Wyścig o dominację w technologiach anodowych stał się newralgicznym polem bitwy o przyszłość światowego przemysłu motoryzacyjnego i energetycznego. Państwa, które zdołają połączyć zaawansowaną nanotechnologię krzemowo-węglową z czystą, niezależną bazą surowcową grafitu i koksu igłowego, uniezależnią się od zewnętrznych monopoli surowcowych, zapewniając sobie pozycję lidera w globalnej gospodarce zeroemisyjnej nadchodzącej dekady.
Wstępne litowanie i kompensacja nieodwracalnej utraty pojemności ICE
Jednym z najbardziej krytycznych wyzwań inżynieryjnych towarzyszących wdrażaniu anod krzemowo-węglowych jest zjawisko nieodwracalnej utraty pojemności w pierwszym cyklu ładowania, określane w literaturze elektrochemicznej akronimem ICE od angielskiego Initial Coulombic Efficiency. Podczas pierwszego ładowania świeżo zmontowanego ogniwa, potężna powierzchnia właściwa nanocząstek krzemu oraz mikroskopijne pory węgla wchodzą w gwałtowną reakcję redukcji z ciekłym elektrolitem, tworząc warstwę pasywacyjną SEI. W procesie tym bezpowrotnie uwięzione zostaje od dziesięciu do nawet dwudziestu pięciu procent jonów litu dostarczonych z katody, co drastycznie obniża użyteczną gęstość energii całego gotowego akumulatora.
Aby zrekompensować ten ubytek bez konieczności zwiększania masy drogiej katody, czołowi producenci ogniw wdrażają zaawansowane technologie wstępnego litowania elektrody, znane jako pre-lithiation. Techniki te dzielą się na metody chemiczne, elektrochemiczne oraz fizyczne. Najbardziej obiecującą metodą przemysłową jest nanoszenie na powierzchnię anody stabilizowanego proszku metalicznego litu SLMP powlekanego mikroskopijną warstwą węglanu litu lub polimeru ochronnego, który zapobiega gwałtownej reakcji z wilgocią powietrza w cleanroomie. Podczas pierwszego zalania ogniwa elektrolitem powłoka ochronna ulega rozpuszczeniu, a metaliczny lit natychmiastowo oddaje elektrony i kationy litu do struktury krzemu, wstępnie formując warstwę SEI i podnosząc sprawność kulombowską pierwszego cyklu ICE do ponad dziewięćdziesięciu pięciu procent.
Równolegle rozwijane są metody wstępnego litowania katodowego z wykorzystaniem tak zwanych materiałów ofiarnych, takich jak tlenek litowo-kobaltowy o nadmiarowym litowaniu czy związki litowo-azotowe Li5FeO4, które podczas pierwszego formowania uwalniają potężne ilości kationów litu do anody, ulegając całkowitej dekompozycji do bezpiecznych, nieaktywnych tlenków. Połączenie zaawansowanego prelitiowania z nanostrukturyzowanymi kompozytami krzemowo-węglowymi pozwala na osiągnięcie pełnego potencjału energetycznego nowej generacji baterii, torując drogę do komercjalizacji samochodów elektrycznych o zasięgach przekraczających tysiąc kilometrów na jednym ładowaniu.
Badania operando i tomografia synchrotronowa zjawisk w skali nano
Zrozumienie skomplikowanych zjawisk mechanochemicznych zachodzących wewnątrz kompozytowych anod Si-C wymagało wdrożenia najbardziej zaawansowanych technik metrologicznych fizyki materii skondensowanej. Tradycyjna mikroskopia elektronowa wykonywana post-mortem, czyli po rozebraniu zużytego ogniwa, dawała jedynie statyczny i często zniekształcony obraz zniszczeń, uniemożliwiając śledzenie dynamiki pękania cząstek w czasie rzeczywistym podczas przepływu prądu roboczego.
Przełomem stały się badania operando z wykorzystaniem promieniowania synchrotronowego w synchrotronach trzeciej i czwartej generacji, takich jak ESRF w Grenoble czy DESY w Hamburgu. Zogniskowana wiązka twardego promieniowania rentgenowskiego o nanometrycznej średnicy plamki pozwala na wykonywanie nieniszczącej tomografii rentgenowskiej działającego ogniwa akumulatorowego w trakcie wielogodzinnego ładowania i rozładowywania. Obrazowanie synchrotronowe w czasie rzeczywistym ujawniło zjawisko anizotropowej ekspansji krystalitów krzemu wzdłuż określonych płaszczyzn krystalograficznych oraz pozwoliło na bezpośrednie zmierzenie naprężeń mechanicznych Von Misesa generowanych na granicy faz krzem-węgiel.
Równolegle rozwój mikroskopii sił atomowych AFM w trybie pomiaru przewodnictwa i właściwości lepkosprężystych umożliwił bezpośrednie mapowanie ewolucji modułu Younga warstwy SEI w zależności od składu dodatków elektrolitowych. Wyniki te stanowią bezcenny wkład w kalibrację wieloskalowych modeli symulacyjnych dynamiki molekularnej, które pozwalają chemikom na projektowanie nowych struktur kompozytowych w komputerze przed podjęciem kosztownych prób syntezy laboratoryjnej, przyspieszając cykl badawczo-rozwojowy z lat do miesięcy.
Recykling czarnej masy i obieg zamknięty strategicznego krzemu i węgla
Ostatnim, kluczowym elementem zrównoważonego rozwoju gospodarki bateryjnej jest opracowanie bezodpadowych technologii odzysku materiałów anodowych ze zużytych akumulatorów. W tradycyjnym procesie recyklingu pirometalurgicznego grafit i krzem były traktowane jako bezwartościowy wsad redukcyjny i bezpowrotnie spalane w piecach hutniczych w celu odzysku cennego niklu, kobaltu i miedzi, co generowało potężne emisje dwutlenku węgla i bezpowrotnie marnowało przetworzony węgiel wysokoczysty.
W nowoczesnych procesach hydrometalurgii bezkwasowej pył anodowy oddzielany z tak zwanej czarnej masy black mass poddawany jest selektywnemu ługowaniu chemicznemu, które pozwala na odzyskanie płatków grafitu syntetycznego oraz cząstek nanokrzemu z nienaruszoną strukturą krystalograficzną. Odzyskany grafit po łagodnej regeneracji termicznej w temperaturze tysiąca pięciuset stopni Celsjusza wykazuje parametry elektrochemiczne identyczne z materiałem pierwotnym, co pozwala na jego ponowne użycie w produkcji nowych ogniw trakcyjnych. Domykanie obiegu zamkniętego dla materiałów anodowych redukuje zapotrzebowanie na surowy koks igłowy oraz energię grafityzacji o ponad siedemdziesiąt procent, tworząc samowystarczalny, odporny na kryzysy surowcowe europejski ekosystem bateryjny.
Suche powlekanie elektrod i rewolucja produkcyjna formatu 4680
Kropką nad i w przemysłowej aplikacji zaawansowanych anod krzemowo-węglowych jest wdrożenie technologii bezrozpuszczalnikowego powlekania elektrod, znanej w inżynierii bateryjnej jako Dry Electrode Coating. W tradycyjnym procesie mokrym grafit, nanokrzem, sadza przewodząca oraz spoiwo polimerowe są mieszane z toksycznym i łatwopalnym rozpuszczalnikiem organicznym NMP N-metylopirolidonem, tworząc gęstą zawiesinę nakładaną na folię miedzianą. Proces ten wymaga budowy potężnych, stumetrowych pieców suszarniczych oraz instalacji odzysku oparów NMP, co pochłania niemal połowę energii elektrycznej zużywanej przez całą gigafabrykę i generuje gigantyczne koszty inwestycyjne CAPEX.
Technologia suchego powlekania całkowicie eliminuje jakiekolwiek rozpuszczalniki ciekłe. Cząstki kompozytu Si-C są mieszane na sucho ze spoiwem z politetrafluoroetylenu PTFE, które pod wpływem intensywnych sił ścinających w mikserach wysokoobrotowych ulega zjawisku fibrylacji, tworząc mikroskopijną pajęczynę nanowłókien spajających ziarna materiału aktywnego. Tak przygotowany proszek jest następnie przepuszczany przez podgrzewane walce kalandra i sprasowywany bezpośrednio na podłożu miedzianym z zachowaniem idealnej jednorodności grubości warstwy. Brak odparowywania rozpuszczalnika eliminuje powstawanie mikroskopijnych porów kapilarnych i pęknięć skurczowych, co pozwala na formowanie znacznie grubszych warstw elektrody o wyższej gęstości upakowania i doskonałej przyczepności mechanicznej.
Zastosowanie suchego procesu w masowej produkcji ogniw formatu 4680 pozwala na redukcję powierzchni linii produkcyjnej o siedemdziesiąt procent oraz obniżenie kosztu produkcji anody o ponad dwadzieścia procent. Co równie istotne, brak kontaktu nanokrzemu z wilgocią i polarnymi cząsteczkami NMP zapobiega przedwczesnemu utlenianiu powierzchni krzemu przed zalaniem elektrolitem, co gwarantuje najwyższą możliwą sprawność kulombowską i niezawodność gotowych modułów bateryjnych. W ten sposób inżynieria materiałowa Si-C spotyka się z rewolucją procesową, tworząc podwaliny pod bezemisyjny transport przyszłości. Opanowanie tych zintegrowanych technologii zapewni zachodnim producentom suwerenność surowcową i trwałą przewagę konkurencyjną na globalnym rynku elektromobilności w nadchodzących dekadach. To właśnie na poziomie mikrostruktury anody rozstrzyga się dziś przyszłość światowej motoryzacji i geopolityczna niezależność technologiczna nowoczesnych gospodarek.
Czytaj również w dziale Geopolityka / Surowce
Geopolityka tytanu lotniczego i stopów Ti-6Al-4V: Od rosyjskiego monopolu korporacji VSMPO-Avisma po strategiczne zmagania Airbusa i Boeinga o certyfikację nowych łańcuchów dostaw
Geopolityka fluorytu i kwasu fluorowodorowego: Od chińskich kopalni w Mongolii Wewnętrznej po paraliż japońskiej rafinacji dla czystości chemicznej 12N w półprzewodnikach
Komentarze czytelników
3Dołącz do dyskusji pod artykułem
Zaloguj się, aby dodać komentarz i podzielić się swoją opinią na temat tego artykułu.