
Zmierzch litu i renesans baterii sodowo-jonowych: Dlaczego katody pruskiego błękitu i obfitość soli zmieniają bilans energetyczny motoryzacji i gridu
Koniec geopolitycznego monopolu litowego i fizykochemia jonów sodu
Przez ostatnie dwadzieścia lat globalna rewolucja elektromobilności oraz transformacja sieci elektroenergetycznych opierały się niemal bezwyjątkowo na jednym pierwiastku: licie. Lit, jako najlżejszy z metali stałych, oferował niezrównany potencjał elektrochemiczny i wyjątkową gęstość energii, stając się fundamentem współczesnych akumulatorów litowo-jonowych w technologiach NMC oraz LFP. Jednak gwałtowny rozrost zapotrzebowania ze strony transportu i wielkoskalowych magazynów energii obnażył brutalne granice geologiczne i geopolityczne tego paradygmatu. Koncentracja wydobycia w tak zwanym trójkącie litowym Ameryki Południowej oraz monopol Chin na rafinację surowca wywołały drastyczną zmienność cenową, podatność łańcuchów dostaw na wstrząsy handlowe oraz narastające kontrowersje środowiskowe związane ze zużyciem wód gruntowych w procesach solankowych.
W obliczu tych ograniczeń instytuty badawcze i giganci przemysłu akumulatorowego skierowali swoją uwagę na pierwiastek leżący bezpośrednio pod litem w układzie okresowym: sód. Sód jest szóstym najpowszechniej występującym pierwiastkiem w skorupie ziemskiej, stanowiącym ponad dwa i pół procenta jej masy, a jego zasoby w postaci soli kamiennej oraz wód oceanicznych są praktycznie nieskończone i dostępne w każdej szerokości geograficznej. Tona węglanu sodu kosztuje ułamek ceny węglanu litu klasy akumulatorowej, a jego pozyskiwanie nie wymaga dewastacji ekosystemów solniskowych czy energochłonnego wypalania skał pegmatytowych.
Przez dziesięciolecia akumulatory sodowo-jonowe pozostawały jednak w cieniu litowych kuzynów ze względu na fundamentalne różnice w promieniu jonowym. Jon sodu jest o ponad siedemdziesiąt procent większy od jonu litu, co w klasycznych strukturach krystalicznych grafitu powodowało zjawisko zrywania wiązań międzywęzłowych podczas interkalacji, prowadząc do błyskawicznej degradacji mechanicznej elektrody i utraty pojemności już po kilkudziesięciu cyklach ładowania. Dopiero przełomy w dziedzinie nanotechnologii materiałowej, projektowania struktur amorficznych oraz chemii koordynacyjnej pozwoliły na skonstruowanie stabilnych klatek krystalicznych, otwierając drogę do masowej produkcji komercyjnych ogniw sodowych.
Katody pruskiego błękitu i struktury Prussian White
Kluczowym komponentem decydującym o parametrach napięciowych i gęstości energii ogniwa sodowo-jonowego jest materiał katodowy. Wśród kilku konkurujących ze sobą kierunków rozwoju, takich jak tlenki metali przejściowych o strukturze warstwowej czy związki polianionowe typu NASICON, najbardziej fascynującym i perspektywicznym pod względem ekonomicznym stało się zastosowanie analogów pruskiego błękitu Prussian Blue Analogs PBA, a w szczególności ich zredukowanej, bogatej w sód formy zwanej Prussian White.
Struktura krystaliczna błękitu pruskiego opiera się na trójwymiarowej, porowatej sieci koordynacyjnej heksacyjanożelazianu żelaza, charakteryzującej się otwartymi, szerokimi kanałami międzywęzłowymi o geometrii zbliżonej do sześcianu. Te mikroskopijne tunele są na tyle obszerne, że potężne jony sodu mogą wnikać i opuszczać siatkę krystaliczną z minimalnym oporem kinetycznym, nie wywołując destrukcyjnych naprężeń mechanicznych znanych z gęsto upakowanych tlenków litowych. Pozwala to na osiąganie zawrotnych prędkości ładowania i rozładowania, sięgających od pięciu do nawet dziesięciu C, przy zachowaniu tysięcy cykli stabilnej pracy bez widocznej degradacji strukturalnej.
Prawdziwym majstersztykiem inżynierii chemicznej stała się eliminacja cząsteczek wody koordynacyjnej uwięzionych wewnątrz klatki krystalicznej. Wczesne syntezy laboratoryjne PBA zawierały defekty sieciowe obsadzone przez grupy hydroksylowe, co przy podwyższonym napięciu pracy prowadziło do elektrolitycznego rozkładu wody, generowania gazów i niebezpiecznego wzrostu ciśnienia wewnątrz obudowy ogniwa. Opracowanie technologii bezwodnej krystalizacji hydrotermalnej w kontrolowanej atmosferze umożliwiło uzyskanie idealnie czystej fazy Prussian White o stechiometrii bogatej w sód, oferującej gęstość energii na poziomie stu sześćdziesięciu watogodzin na kilogram przy napięciu nominalnym przekraczającym trzy i pół wolta.
Anody z twardego węgla i synteza z biomasy
Podczas gdy w akumulatorach litowych standardem przemysłowym pozostaje krystaliczny grafit, w technologii sodowo-jonowej musiano całkowicie przeprojektować materiał elektrody ujemnej. Jony sodu nie są w stanie efektywnie interkalować pomiędzy równoległe płaszczyzny grafenowe grafitu ze względu na niekorzystną termodynamikę tworzenia związków międzywęzłowych. Odpowiedzią inżynierów materiałowych stał się twardy węgiel hard carbon, materiał amorficzny o nieuporządkowanej strukturze nanokrystalicznej, który nie ulega grafityzacji nawet w temperaturach przekraczających dwa tysiące pięćset stopni Celsjusza.
Struktura twardego węgla przypomina mikrostrukturę zmiętej kartki papieru: składa się z krótkich, krzywoliniowych płatów węglowych poprzecinanych mikroskopijnymi porami i szczelinami o szerokości od ułamka nanometra do kilku nanometrów. Mechanizm magazynowania sodu w tej elektrodzie zachodzi dwuetapowo: przy wyższych potencjałach jony sodu adsorbują się na defektach powierzchniowych i wnikają w rozszerzone przestrzenie międzypłaszczyznowe, natomiast przy potencjałach bliskich zeru woltów następuje proces quasi-metalicznej kondensacji sodu wewnątrz nanoporów, co przekłada się na wysoką pojemność właściwą przekraczającą trzysta miliamperogodzin na gram.
Co niezwykle istotne z punktu widzenia suwerenności przemysłowej i gospodarki o obiegu zamkniętym, prekursorem do produkcji twardego węgla nie muszą być drogie produkty ropopochodne czy koks naftowy. Znakomite rezultaty uzyskuje się poprzez kontrolowaną pirolizę odpadów rolniczych i leśnych: łupin orzechów, słomy ryżowej, wytłoków z trzciny cukrowej czy ligniny stanowiącej odpad w przemyśle celulozowo-papierniczym. Pozwala to na stworzenie całkowicie lokalnego łańcucha dostaw materiałów anodowych, eliminując zależność od importu syntetycznego grafitu z rynków azjatyckich.
Rewolucja kolektorów prądowych: Aluminium zamiast kosztownej miedzi
Jednym z najmniej docenianych, a jednocześnie najbardziej rewolucyjnych aspektów technologii sodowo-jonowej jest zmiana materiałowa w obrębie kolektorów prądowych. W tradycyjnym ogniwie litowo-jonowym na anodzie należy bezwzględnie stosować folię miedzianą. Wynika to z faktu, że przy niskim potencjale elektrycznym anody lit wchodzi w reakcję stopową z aluminium, tworząc kruchy stop litowo-aluminiowy, co prowadzi do natychmiastowego zniszczenia mechanicznego kolektora. Miedź, choć elektrochemicznie stabilna, jest surowcem ciężkim, drogim i podatnym na spekulacje rynkowe.
W przypadku sodu zjawisko tworzenia stopu z aluminium nie zachodzi w roboczym zakresie potencjałów elektrochemicznych. Oznacza to, że w akumulatorach sodowo-jonowych zarówno katoda, jak i anoda wykorzystują tanią, ultralekką folię aluminiową. Zamiana miedzi na aluminium przynosi potrójną korzyść: po pierwsze, radykalnie redukuje masę własną ogniwa, kompensując niższą gęstość energii samego materiału aktywnego. Po drugie, obniża koszt surowcowy kolektorów o ponad sześćdziesiąt procent. Po trzecie, eliminuje wąskie gardło logistyczne związane z dostępnością wysokiej jakości folii miedzianej o grubości kilku mikrometrów.
Bezpośrednią konsekwencją braku reakcji sodu z aluminium jest unikalna, bezprecedensowa w świecie litowym cecha użytkowa: możliwość całkowitego rozładowania ogniwa do poziomu zero woltów i przechowywania go w tym stanie przez nieograniczony czas. W akumulatorze litowo-jonowym spadek napięcia poniżej dwóch woltów wywołuje katastrofalne rozpuszczanie miedzianego kolektora w elektrolicie, co przy próbie ponownego naładowania prowadzi do powstania wewnętrznych zwarć dendrytowych i ryzyka pożaru. Baterie litowe muszą być transportowane drogą lotniczą i morską w ściśle określonym stanie naładowania SOC State of Charge na poziomie około trzydziestu procent, co rodzi potężne ryzyko pożarowe i wymusza drakońskie procedury bezpieczeństwa. Ogniwa sodowe rozładowane do zera woltów są całkowicie obojętne chemicznie, nie zawierają zmagazynowanej energii i mogą być bezpiecznie transportowane i montowane bez jakichkolwiek restrykcji materiałów niebezpiecznych ADR.
Odporność na skrajne mrozy i bezpieczeństwo termiczne
Piętą achillesową powszechnie stosowanych baterii litowo-jonowych jest ich dramatyczna podatność na niskie temperatury otoczenia. W temperaturach ujemnych lepkość tradycyjnych ciekłych elektrolitów gwałtownie wzrasta, przewodnictwo jonowe spada o rzędy wielkości, a na powierzchni grafitowej anody dochodzi do zjawiska niebezpiecznego osadzania się metalicznego litu w postaci ostrych igieł dendrytowych, grożących przebiciem separatora. W warunkach zimowych zasięg pojazdów elektrycznych potrafi stopnieć o niemal połowę, a ładowanie na mrozie wymaga wielokilowatowego podgrzewania pakietu bateryjnego.
Ogniwa sodowo-jonowe wykazują pod tym względem spektakularną przewagę termodynamiczną. Ze względu na niższą energię desolwatacji jonów sodu na granicy faz elektroda-elektrolit oraz zastosowanie nowatorskich mieszanin rozpuszczalników na bazie węglanów i estrów o niskiej temperaturze krzepnięcia, bateria sodowa zachowuje ponad dziewięćdziesiąt procent swojej nominalnej pojemności w temperaturze minus dwudziestu stopni Celsjusza, a nawet przy minus trzydziestu stopniach jest w stanie bezpiecznie oddawać i przyjmować prąd z wysokimi mocami. Ta cecha czyni technologię sodową idealnym rozwiązaniem dla rynków Europy Północnej, Kanady czy terenów wysokogórskich, gdzie eksploatacja klasycznych baterii litowych wymaga kosztownych i skomplikowanych systemów zarządzania termicznego TMS.
Równie imponująco przedstawia się profil bezpieczeństwa pożarowego. W testach penetracji stalowym gwoździem, zgniatania mechanicznego, przeładowania do dwukrotności napięcia nominalnego oraz podgrzewania do temperatury dwustu stopni Celsjusza, ogniwa sodowo-jonowe nie wykazują skłonności do gwałtownej, samopodtrzymującej się ucieczki termicznej thermal runaway. Wyższa stabilność termiczna sieci krystalicznej Prussian White oraz tlenków sodowych sprawia, że temperatura inicjacji reakcji egzotermicznych leży znacznie wyżej niż w przypadku niklowo-kobaltowych katod litowych, co drastycznie ogranicza ryzyko pożarów w wielkoskalowych magazynach energii.
Matematyka wielkoskalowego magazynowania energii: BESS i stabilizacja sieci
Choć gęstość energii współczesnych ogniw sodowo-jonowych, oscylująca w granicach od stu czterdziestu do stu siedemdziesięciu watogodzin na kilogram, ustępuje flagowym ogniwom litowo-jonowym NMC osiągającym trzysta watogodzin na kilogram, w sektorze stacjonarnych magazynów energii BESS Battery Energy Storage Systems masa i objętość akumulatora odgrywają drugorzędną rolę. W instalacji kontenerowej podłączonej do farmy wiatrowej czy słonecznej kluczowym kryterium wyboru jest wskaźnik uśrednionego kosztu magazynowania energii LCOS Levelized Cost of Storage, wyrażany w kosztach na megawatogodzinę przepchniętą przez magazyn w całym cyklu jego życia.
W kalkulacjach LCOS technologia sodowa deklasuje konkurencję. Dzięki trzykrotnie niższemu kosztowi surowcowemu, możliwości pracy w szerszym oknie temperaturowym bez energochłonnej klimatyzacji kontenerów oraz trwałości cyklicznej przekraczającej sześć tysięcy pełnych cykli ładowania, magazyny sodowe pozwalają na obniżenie jednostkowego kosztu buforowania energii ze źródeł odnawialnych do poziomów nieosiągalnych dla baterii litowo-żelazowo-fosforanowych LFP. Umożliwia to ekonomicznie opłacalne przesuwanie szczytów generacji z południa na wieczorne godziny zapotrzebowania, stanowiąc brakujące ogniwo w dekarbonizacji europejskiego miksu energetycznego.
Co więcej, wysoka moc chwilowa ogniw sodowych pozwala im na jednoczesne świadczenie usług systemowych w zakresie dynamicznej regulacji częstotliwości FCR Frequency Containment Reserve. W przypadku nagłego wypadnięcia bloku jądrowego lub odłączenia linii przesyłowej magazyn sodowy może w ułamku sekundy wstrzyknąć gigawaty mocy do sieci, stabilizując częstotliwość przed uruchomieniem wolniejszych rezerw wirujących w elektrowniach szczytowo-pompowych.
Ekspansja fabryk: Od chińskiego monopolu do europejskiej suwerenności
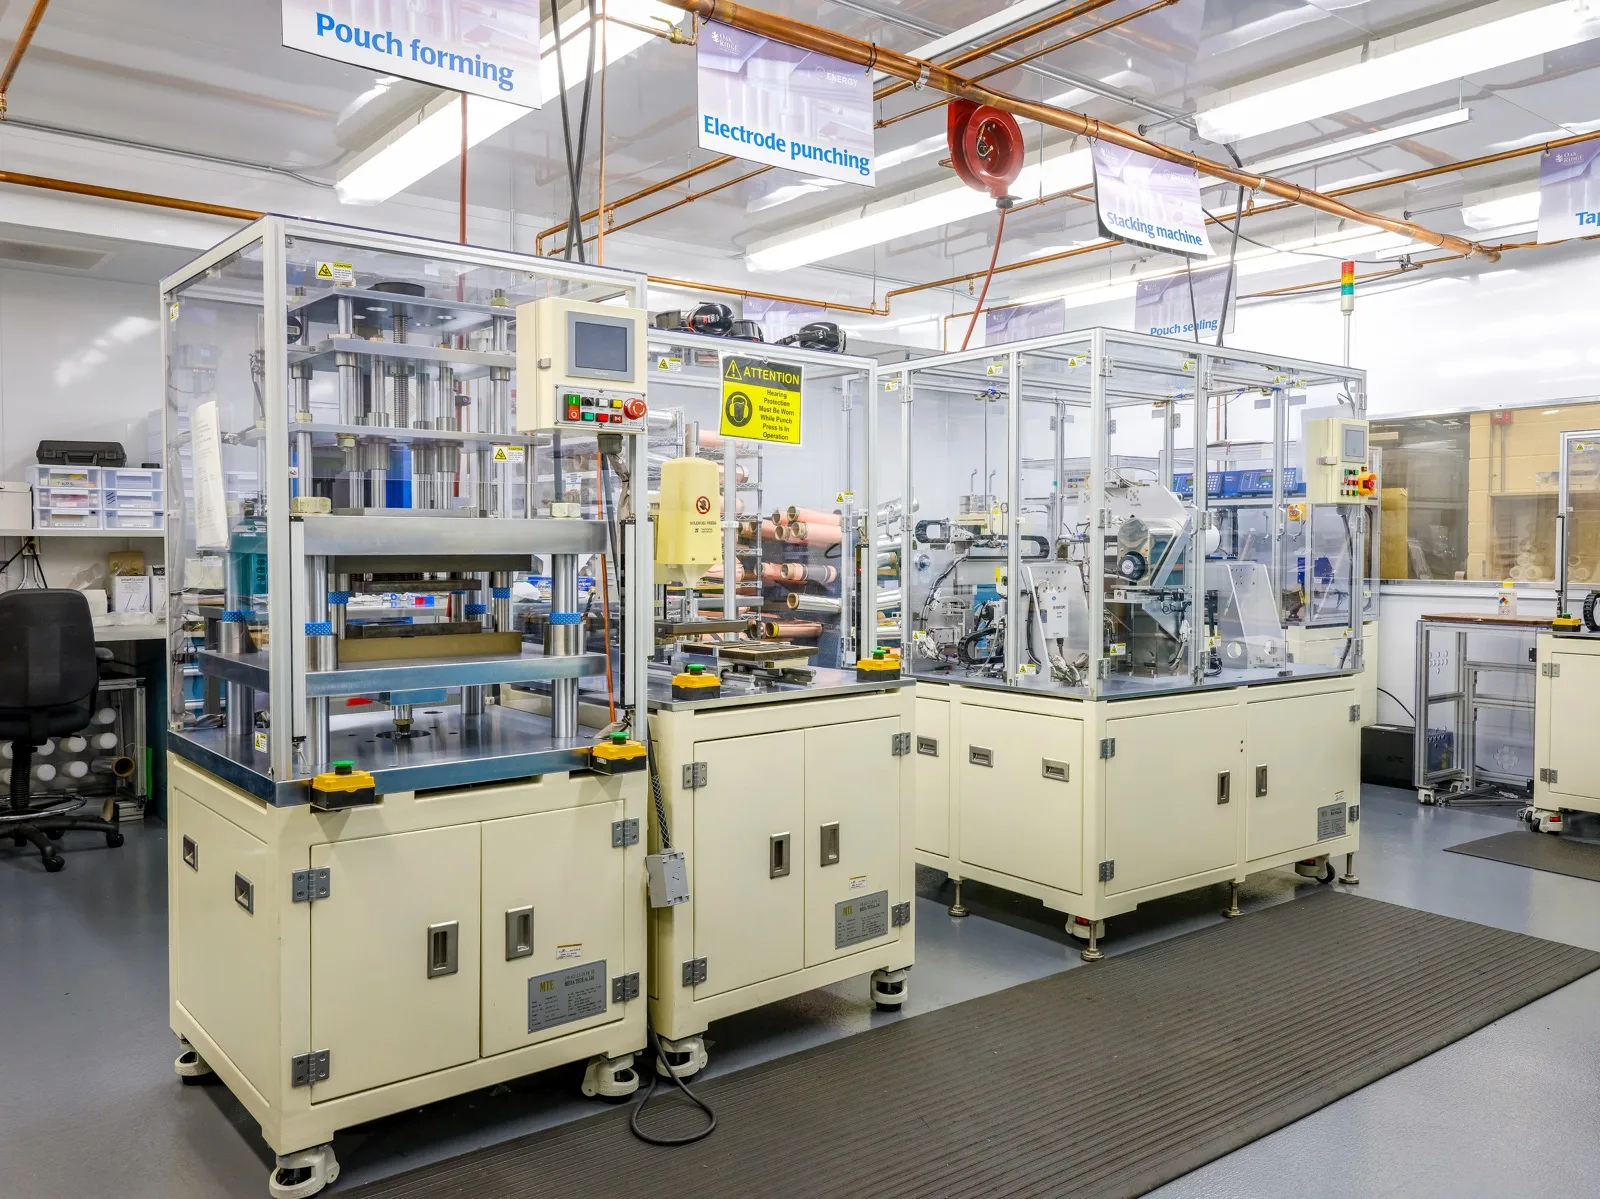
Przejście technologii sodowo-jonowej z fazy laboratoryjnej do produkcji masowej nastąpiło z bezprecedensową prędkością. Liderem wyścigu stały się Chiny, gdzie potentaci pokroju CATL, HiNa Battery oraz BYD uruchomili już linie produkcyjne o łącznej wydajności mierzonej w dziesiątkach gigawatogodzin rocznie. Co szczególnie istotne, infrastruktura produkcyjna baterii sodowych w ponad osiemdziesięciu procentach pokrywa się z istniejącymi liniami produkcyjnymi baterii litowych. Te same powlekarki elektrodowe, kalandry, nawijarki i systemy formowania mogą być bez problemu adaptowane do chemii sodowej, co eliminuje konieczność wieloletniego budowania parku maszynowego od zera.
Dla Unii Europejskiej technologia sodowo-jonowa stanowi unikalną, być może ostatnią szansę na zbudowanie realnej suwerenności przemysłowej w strategicznym sektorze bateryjnym. W segmencie litowym Europa przegrała wyścig technologiczny i surowcowy, pozostając w niemal całkowitej zależności od azjatyckich dostawców ogniw i przetwórców surowców. W przypadku chemii sodowej surowce podstawowe: sól kopalna, glin, żelazo oraz biomasa są w obfitości dostępne na terytorium państw członkowskich. Europejskie przedsiębiorstwa, takie jak francuski Tiamat czy szwedzki Altris, rozwijają własne chronione patentami katody pruskiego błękitu, budując pierwsze europejskie gigafabryki dedykowane rynkowi magazynów energii i transportu miejskiego.
Podsumowanie: Zdywersyfikowany krajobraz postlitowej przyszłości
Renesans baterii sodowo-jonowych nie oznacza natychmiastowego wymazania technologii litowej z powierzchni ziemi. W segmencie luksusowych samochodów elektrycznych dalekiego zasięgu, lotnictwie komercyjnym czy zaawansowanej elektronice użytkowej, gdzie każdy gram i centymetr sześcienny mają fundamentalne znaczenie, ogniwa litowe z anodami krzemowymi lub elektrolitami stałymi solid-state utrzymają swoją dominującą pozycję. Jednak monocentryczny model gospodarki bateryjnej, uzależniony od kaprysów jednego metalu ziem rzadkich, bezpowrotnie odchodzi do przeszłości.
Sód wkracza na scenę nie jako ubogi krewny litu, lecz jako potężny, dojrzały filar globalnego bilansu energetycznego. Przejęcie przez chemię sodową wielkoskalowych magazynów stacjonarnych, floty autobusów miejskich, mikromobilności oraz budżetowych aut miejskich zdejmie gigantyczną presję popytową z rynku litu, stabilizując ceny surowców i umożliwiając harmonijny rozwój całego sektora czystych technologii. Obfitość soli, bezpieczeństwo chemiczne i odporność na geopolityczne szantaże czynią z baterii sodowo-jonowych cichego bohatera nadchodzącej ery zrównoważonej cywilizacji.
Degradacja SEI i nanometrowe powłoki ochronne na anodach węglowych
Jednym z najbardziej złożonych zjawisk fizykochemicznych warunkujących żywotność ogniw sodowo-jonowych jest tworzenie się warstwy pasywacyjnej SEI Solid Electrolyte Interphase na powierzchni anody z twardego węgla. Podczas pierwszego cyklu ładowania dochodzi do redukcji cząsteczek rozpuszczalnika organicznego i soli sodowej, w wyniku czego na powierzchni elektrody powstaje nanometrowa powłoka złożona z węglanów, fluorków i tlenków sodu. W odróżnieniu od stabilnej warstwy SEI w akumulatorach litowych, warstwa pasywacyjna w układach sodowych charakteryzuje się wyższą rozpuszczalnością w elektrolicie oraz podatnością na pękanie pod wpływem naprężeń objętościowych twardego węgla.
Aby zapobiec ciągłemu zużywaniu jonów sodu i spadkowi sprawności kulombowskiej, inżynierowie elektrochemii wdrożyli precyzyjne technologie modyfikacji powierzchniowej. Zastosowanie metody osadzania warstw atomowych ALD Atomic Layer Deposition pozwala na nałożenie na cząstki twardego węgla ultracienkiej, amorficznej powłoki tlenku glinu Al2O3 lub tytanianu sodu o grubości zaledwie kilkunastu angstremów. Ta sztuczna bariera mechaniczna blokuje bezpośredni kontakt elektrolitu z aktywnym węglem, zapobiegając niepożądanym reakcjom pasożytniczym, a jednocześnie umożliwia swobodny transport jonów sodu z minimalnym oporem ładunkowym, co podnosi sprawność pierwszego cyklu ładowania powyżej dziewięćdziesięciu procent.
Równolegle kluczowym elementem stabilizacji stał się dobór specjalistycznych dodatków elektrolitycznych. Wprowadzenie niewielkich ilości fluorowanego węglanu etylenu FEC oraz difluorofosforanu sodu NaDFP indukuje formowanie gęstej, bogatej w fluorek sodu NaF międzyfazy, która wykazuje znakomitą elastyczność mechaniczną i odporność na pękanie nawet podczas agresywnego ładowania prądami rzędu kilku C. W ten sposób rozwiązano problem powolnego samorozładowania i utraty pojemności kalendarzowej, co przez lata stanowiło główną przeszkodę w komercjalizacji ogniw sodowych.
Integracja pakietowa Cell-to-Pack i hybrydyzacja litowo-sodowa AB-Battery
Kolejnym przełomem, który przyspieszył adaptację technologii sodowej w motoryzacji i energetyce, było zredefiniowanie architektury pakietów bateryjnych w paradygmacie Cell-to-Pack CTP. Tradycyjna konstrukcja akumulatora samochodowego opierała się na łączeniu pojedynczych ogniw w moduły, a tych z kolei w większy pakiet, co generowało znaczne straty objętościowe i masowe na okablowanie, obudowy pośrednie i złącza śrubowe. W technologii CTP trzeciej generacji ogniwa pryzmatyczne lub cylindryczne są integrowane bezpośrednio w strukturze nośnej podwozia pojazdu lub kontenera stacjonarnego.
Co szczególnie fascynujące, potentaci rynku akumulatorowego, tacy jak CATL, opracowali przełomową architekturę hybrydową znaną jako system AB-Battery. W pojedynczym pakiecie bateryjnym inżynierowie łączą ogniwa sodowo-jonowe z wysokorozdzielczymi ogniwami litowo-żelazowo-fosforanowymi LFP w precyzyjnie dobranej proporcji. Algorytm zarządzania baterią BMS steruje pracą obu typów chemii w sposób asynchroniczny: w normalnych warunkach drogowych pojazd korzysta z energii zmagazynowanej w gęstszych ogniwach LFP, natomiast w temperaturach ujemnych lub przy gwałtownym zapotrzebowaniu na moc przyspieszania, system natychmiast przekierowuje obciążenie prądowe na odporne na mróz i wysokoprądowe ogniwa sodowe.
Dodatkowo ogniwa sodowe pełnią rolę precyzyjnego wzorca kalibracyjnego dla algorytmu estymacji stanu naładowania SOC State of Charge. Krzywa rozładowania baterii LFP jest niemal płaska w zakresie od dwudziestu do osiemdziesięciu procent naładowania, co utrudnia dokładne wyznaczenie pozostałego zasięgu. Bateria sodowo-jonowa charakteryzuje się z kolei łagodnym, stabilnym spadkiem napięcia w całym zakresie pracy, co pozwala systemowi BMS na bezbłędną kalibrację parametrów w czasie rzeczywistym i eliminuje błędy wskazań zasięgu dla kierowcy.
Wpływ na globalny rynek surowcowy i stabilizacja cen energii
Masowe wejście baterii sodowo-jonowych na rynek wywołało natychmiastowe tąpnięcie na światowych giełdach metali przemysłowych. W latach 2021-2022 spekulacyjna gorączka wokół litu wywindowała cenę węglanu litu do absurdalnego poziomu przekraczającego siedemdziesiąt tysięcy dolarów za tonę, grożąc zahamowaniem transformacji energetycznej. Pojawienie się wiarygodnej, skalowalnej alternatywy sodowej przekłuło bańkę spekulacyjną, sprowadzając ceny litu do poziomów odzwierciedlających realne koszty wydobycia i rafinacji.
Dla gospodarek państw importujących surowce energetyczne, w tym dla Polski i całej Unii Europejskiej, oznacza to bezprecedensową stabilizację kosztów budowy magazynów energii. Rynek zyskał narzędzie uniezależniające inwestorów od monopolu wydobywczego w Ameryce Południowej i rafinerii w Chinach. Możliwość pozyskiwania soli z rodzimych złóż kopalnych w Kłodawie czy Inowrocławiu oraz produkcja twardego węgla z odpadów leśnych stwarza fundament pod w pełni suwerenny europejski przemysł magazynowania energii, który zabezpieczy stabilność krajowego systemu elektroenergetycznego w warunkach dynamicznego rozwoju niestabilnych źródeł OZE.
Czytaj również w dziale Technologia / Energetyka
Reaktory jądrowe IV generacji chłodzone ciekłym ołowiem LFR: Jak stopy ferrityczno-martenzytyczne ODS i pasywne usuwanie ciepła DHR eliminują ryzyko stopienia rdzenia
Baterie sodowo-jonowe nowej generacji i ogniwa ze stałym elektrolitem polimerowym: Jak katody błękitu pruskiego i twardy węgiel eliminują lit oraz kobalt z wielkoskalowych magazynów BESS
Komentarze czytelników
3Dołącz do dyskusji pod artykułem
Zaloguj się, aby dodać komentarz i podzielić się swoją opinią na temat tego artykułu.