
Litografia High-NA EUV i inżynieria skali angstremowej: Jak optyka o aperturze numerycznej 0.55, źródła plazmy cynowej dużej mocy i maski fazowe kształtują produkcję procesorów w węzłach poniżej 14 angstremów
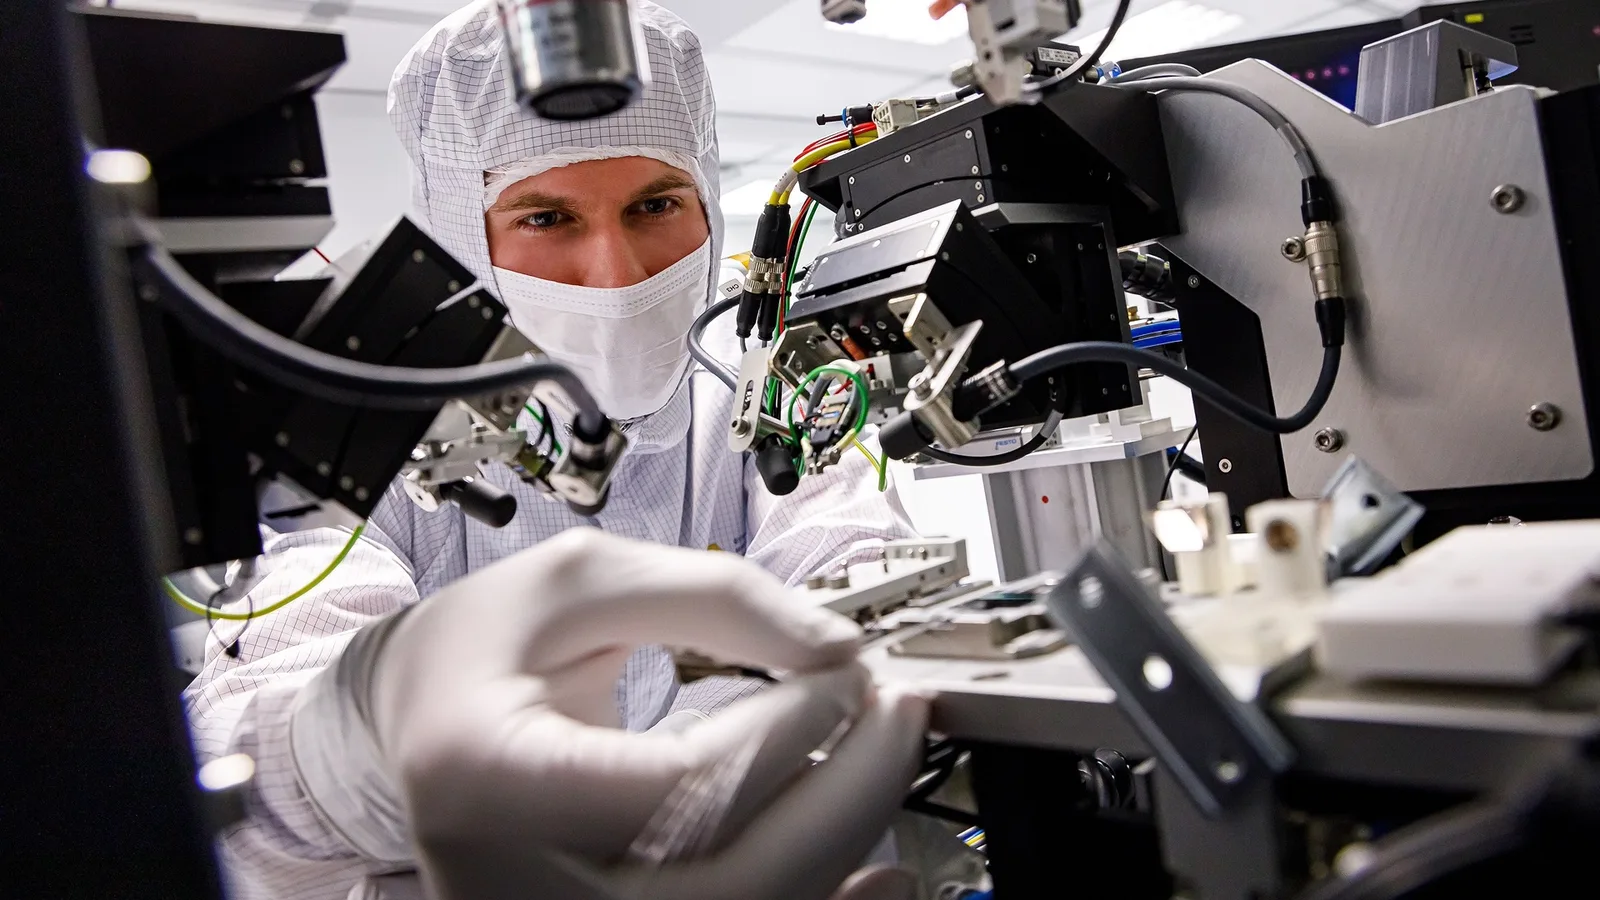
Przekroczenie progu angstremowego: Od litografii Low-NA 0.33 do High-NA 0.55 EUV
Przez ponad pół wieku prawo Moore'a było motorem napędowym globalnej gospodarki, wyznaczając dwuletni rytm podwajania gęstości upakowania tranzystorów na jednostkę powierzchni krzemu. Jednak od momentu wdrożenia litografii skrajnego ultrafioletu (Extreme Ultraviolet, EUV) o długości fali 13.5 nanometra w 2019 roku, inżynierowie zdawali sobie sprawę z ograniczeń układów pierwszej generacji. Maszyny o standardowej aperturze numerycznej (Low-NA EUV) ze współczynnikiem NA równym 0.33 osiągały teoretyczną rozdzielczość krytyczną na poziomie około trzynastu nanometrów. Gdy wymiary komórek logicznych w węzłach poniżej trzech nanometrów zaczęły wymagać odległości między ścieżkami poniżej trzydziestu nanometrów, pojedyncze naświetlanie przestało wystarczać, zmuszając fabryki do stosowania skomplikowanego, wielokrotnego naświetlania, co drastycznie podnosiło koszty i obniżało uzysk produkcyjny.
Zgodnie z fundamentalnym kryterium Rayleigha, rozdzielczość układu optycznego CD zależy wprost proporcjonalnie od długości fali naświetlającej lambda oraz odwrotnie proporcjonalnie do apertury numerycznej NA obiektywu, z uwzględnieniem współczynnika procesu k1. Ponieważ skrócenie długości fali poniżej 13.5 nanometra wymagałoby całkowitej rewolucji materiałowej i braku optyki odbijającej o akceptowalnym współczynniku odbicia, jedyną fizycznie wykonalną drogą naprzód stało się radykalne zwiększenie apertury numerycznej. Przejście ze współczynnika NA 0.33 na NA 0.55 w systemach High-NA EUV pozwala na zmniejszenie minimalnego wymiaru drukowanej linii z trzynastu do zaledwie ośmiu nanometrów przy pojedynczym naświetlaniu, otwierając drogę do projektowania węzłów poniżej czternastu angstremów (Intel 14A oraz TSMC A16 i A14).
Wdrożenie to nie było jednak prostym przeskalowaniem istniejących maszyn litograficznych. Systemy ASML TWINSCAN EXE:5000 oraz EXE:5200 to gigantyczne kompleksy technologiczne o masie przekraczającej sto pięćdziesiąt ton, mieszczące się w kubaturze dwóch piętrowych autobusów i wymagające całkowitego przeprojektowania suwnic oraz systemów wentylacyjnych w fabrykach półprzewodników. Koszt pojedynczej maszyny przekracza trzysta osiemdziesiąt milionów dolarów, co czyni ją najdroższym i najbardziej skomplikowanym urządzeniem produkcyjnym w dziejach ludzkiej cywilizacji.
Zdolność do drukowania struktur o szerokości zaledwie kilkunastu atomów w pojedynczym przejściu eliminuje konieczność stosowania dwóch lub trzech masek litograficznych na jedną warstwę metalizacji. Przekłada się to na drastyczne skrócenie cyklu produkcyjnego wafla w fabryce z kilkunastu tygodni do kilku dni na kluczowych poziomach połączeń M0 i M1. Co więcej, eliminacja wielokrotnego nakładania masek usuwa największe źródło defektów – błąd nakładania warstw (edge placement error, EPE), który w litografii wielokrotnej Low-NA pochłaniał większość budżetu tolerancji geometrycznej tranzystora.
Fizyka zwierciadeł Zeissa i anamorfoza optyczna: Dlaczego pole naświetlania uległo zmniejszeniu
Jednym z najbardziej fascynujących aspektów inżynierii High-NA EUV jest konstrukcja układu optycznego. Ponieważ promieniowanie o długości fali 13.5 nm jest całkowicie pochłaniane przez jakiekolwiek znane materiały przezroczyste, w tym kwarc i powietrze, cały tor optyczny musi pracować w warunkach głębokiej próżni, a soczewki załamujące światło zostały zastąpione przez zespół ultraprecyzyjnych zwierciadeł odbijających. Zwierciadła te, produkowane przez niemiecki koncern Carl Zeiss SMT w Oberkochen, pokrywane są naprzemiennymi warstwami molibdenu i krzemu (Mo/Si) o grubości pojedynczych nanometrów, tworząc rezonansową strukturę siatki Bragga. Nawet przy idealnym dopasowaniu fazowym pojedyncze zwierciadło odbija zaledwie około siedemdziesięciu procent padającego światła EUV, a reszta energii ulega bezpowrotnej absorpcji w postaci ciepła.
Aby sprostać wymaganiom apertury numerycznej 0.55, zwierciadła projekcyjne musiały urosnąć do gigantycznych rozmiarów, a kąty padania promieni świetlnych na maskę fotolitograficzną wzrosły z sześciu do ponad jedenastu stopni. Przy tak ostrych kątach pojawiło się niebezpieczne zjawisko efektu cienia 3D na masce: wypukłe struktury pochłaniacza rzucały cień na sąsiednie wzory, powodując asymetrię naświetlania i dramatyczną utratę kontrastu w jednym z kierunków osiowych. Rozwiązaniem tego problemu okazała się anamorficzna konstrukcja układu projekcyjnego – obiektyw powiększa obraz asymetrycznie: czterokrotnie w osi X oraz aż ośmiokrotnie w osi Y.
Konsekwencją anamorfozy stało się jednak zmniejszenie standardowego pola naświetlania dokładnie o połowę: z klasycznego wymiaru 26 na 33 milimetry do 26 na 16.5 milimetra. Oznacza to, że gigantyczne monolityczne układy scalone akceleratorów sztucznej inteligencji, których powierzchnia osiąga limit siatki (około 858 milimetrów kwadratowych), nie mieszczą się w pojedynczym polu naświetlania High-NA. Projektanci układów zmuszeni są do stosowania techniki zszywania pól (field stitching) – łączenia dwóch połówek układu scalonego z dokładnością poniżej jednego nanometra na krawędzi styku – lub do bezkompromisowego przejścia na architekturę modułową opartą na chipletach połączonych zaawansowanymi interfejsami 3D.
Precyzja wykonania zwierciadeł Zeissa wymyka się ludzkiej wyobraźni. Gdyby pojedyncze zwierciadło projekcyjne o średnicy jednego metra powiększyć do rozmiarów całego kontynentu europejskiego, największa nierówność na jego powierzchni nie przekraczałaby wysokości jednego milimetra. Każdy element optyczny kontrolowany jest przez siłowniki piezoelektryczne o rozdzielczości pikometrowej, które w czasie rzeczywistym kompensują odkształcenia termiczne wywoływane przez pochłanianie energii wiązki EUV podczas naświetlania wafla.
Źródło światła plazmowego: Generator kropel cyny, lasery CO2 i wyzwania konwersji fotonowej
Sercem każdej maszyny EUV jest źródło promieniowania skrajnego ultrafioletu, stanowiące prawdopodobnie najbardziej ekstremalne środowisko fizyczne spotykane w urządzeniach przemysłowych. Promieniowanie o długości fali 13.5 nm powstaje w procesie laserowo indukowanej plazmy cynowej (Laser-Produced Plasma, LPP). Wewnątrz komory próżniowej miniaturowy generator wystrzeliwuje strumień mikroskopijnych kropel stopionej cyny o średnicy około dwudziestu mikrometrów z zawrotną częstotliwością pięćdziesięciu tysięcy kropel na sekundę, poruszających się z prędkością niemal stu metrów na sekundę.
Każda spadająca kropla cyny trafia na podwójny impuls generowany przez gigantyczny, wielostopniowy laser na dwutlenku węgla (CO2) dostarczany przez niemiecką firmę Trumpf. Pierwszy, słabszy impuls laserowy uderza w kroplę, spłaszczając ją w idealny, cienki dysk o kształcie naleśnika. Ułamek mikrosekundy później główny impuls laserowy o potężnej mocy szczytowej odparowuje cynę, rozgrzewając ją do temperatury rzędu czterystu tysięcy stopni Celsjusza – kilkadziesiąt razy wyższej niż temperatura powierzchni Słońca. W tych warunkach atomy cyny ulegają wielokrotnej jonizacji, a ich przejścia elektronowe emitują pożądane fotony EUV w wąskim pasmie wokół 13.5 nanometra.
Niezwykle wyrafinowanym elementem środowiska komory próżniowej skanera EUV jest kontrolowana atmosfera wodorowa. Mimo że proces naświetlania wymaga głębokiej próżni, do komory wprowadza się śladowe ilości gazowego wodoru pod ciśnieniem rzędu kilkunastu paskali. W obecności intensywnego promieniowania skrajnego ultrafioletu cząsteczki wodoru ulegają dysocjacji na wysoce reaktywny wodór atomowy oraz rodniki wodorowe. Reagują one chemicznie z osadzającymi się na powierzchni zwierciadeł kolektora i masek mikroskopijnymi cząstkami cyny, tworząc lotny gazowy stannan, który jest następnie natychmiast odsysany przez turbomolekularne pompy próżniowe. Ten ciągły, samoczyszczący cykl chemiczny zapobiega degradacji optyki i pozwala na utrzymanie stabilnego współczynnika odbicia zwierciadeł przez setki milionów impulsów laserowych.
Kluczowym wyzwaniem w litografii High-NA jest podniesienie mocy źródła światła z dotychczasowych dwustu pięćdziesięciu watów do ponad pięciuset, a docelowo tysiąca watów na poziomie ogniska pośredniego. Zwiększenie apertury do 0.55 wymusiło zastosowanie większej liczby zwierciadeł w torze optycznym, z których każde pochłania trzydzieści procent fotonów. Bez drastycznego wzrostu mocy źródła czas naświetlania pojedynczego wafla musiałby wzrosnąć dwukrotnie, co doprowadziłoby do załamania wydajności produkcyjnej fabryki. Inżynierowie osiągają wyższe moce poprzez optymalizację sprawności konwersji laserowej oraz zaawansowane magnetyczne systemy usuwania jonów cyny, które chronią zwierciadło kolektora przed zniszczeniem przez strumień gorącego metalu.
Zapewnienie stabilnej pracy generatora kropel cyny przez tysiące godzin bez przestoju wymagało opanowania fizyki hydrodynamicznej ciekłych metali w warunkach ultra-wysokiej próżni. Wszelkie niestabilności ciśnienia w dyszy czy zanieczyszczenia chemiczne prowadzą do dryfu trajektorii kropel, co uniemożliwia ich precyzyjne trafienie przez impuls laserowy Trumpf i wywołuje natychmiastowy spadek mocy źródła EUV, wymuszając przerwanie cyklu litograficznego.
Inżynieria fotomasek: Maski fazowe (PSM), pellicle węglowe i pochłaniacze rutenowe
Wraz ze wzrostem apertury numerycznej dotychczasowa technologia fotomasek binarnych opartych na pochłaniaczach tantalowych dotarła do kresu swoich możliwości fizycznych. W tradycyjnych maskach gruba warstwa tantalu blokowała padające światło, tworząc binarny wzór jasnych i ciemnych pól. Jednak przy kątach naświetlania charakterystycznych dla High-NA grubość pochłaniacza tantalowego (około 60 nanometrów) staje się źródłem potężnych zniekształceń fazowych i efektu cienia. Przemysł musiał dokonać migracji ku nowym materiałom o niskim współczynniku załamania światła (Low-n absorbers), takim jak stopy rutenu, chromu i platyny, które pozwalają na zmniejszenie grubości warstwy pochłaniającej poniżej trzydziestu nanometrów.
Równolegle wprowadzane są maski z przesunięciem fazowym (Attenuated Phase-Shift Masks, att-PSM). W tych konstrukcjach materiał pochłaniacza nie blokuje światła w stu procentach, lecz przepuszcza kilka procent promieniowania z jednoczesnym odwróceniem jego fazy o sto osiemdziesiąt stopni. Na krawędziach struktur dochodzi do destrukcyjnej interferencji fal w fazie przeciwnej, co drastycznie wyostrza krawędzie obrazu na waflu krzemowym i podnosi kontrast optyczny do poziomów niezbędnych do bezbłędnego odwzorowania ścieżek o szerokości poniżej dziesięciu nanometrów.
Kolejnym gigantycznym wyzwaniem stała się osłona antymiotowa maski – tak zwany pellicle. Jest to ultracienka, wisząca w próżni membrana rozpięta nad fotomaską, której zadaniem jest zatrzymywanie mikroskopijnych cząstek pyłu poza płaszczyzną ogniskowania obiektywu. W warunkach litografii High-NA, gdzie wiązka EUV niesie moc ponad pięciuset watów, membrana pellicle nagrzewa się do temperatur przekraczających tysiąc stopni Celsjusza w ułamku sekundy. Standardowe membrany krzemowe ulegały natychmiastowemu przepaleniu i pękaniu.
Rozwiązaniem tego problemu okazały się zaawansowane membrany z nanorurek węglowych oraz polikrystalicznego krzemku molibdenu. Membrany te charakteryzują się przepuszczalnością dla promieniowania EUV przekraczającą dziewięćdziesiąt procent oraz bezprecedensową przewodnością cieplną, która pozwala na wypromieniowanie gigantycznych ilości ciepła do otoczenia komory próżniowej bez jakichkolwiek odkształceń mechanicznych, zabezpieczając wartą milion dolarów fotomaskę przed zniszczeniem.
Kluczowym komponentem gwarantującym rentowność produkcji w węzłach poniżej 14 angstremów stała się nowa generacja metrologii i inspekcji defektów masek. Klasyczne metody inspekcji optycznej oparte na świetle głębokiego ultrafioletu DUV stały się całkowicie ślepe na defekty fazowe ukryte głęboko w wielowarstwowej strukturze Mo/Si. Przemysł wdrożył aktyniczną inspekcję masek EUV (Actinic Patterned Mask Inspection, APMI), w której fotomaska jest skanowana wiązką o dokładnie tej samej długości fali 13.5 nanometra przy użyciu mikroskopów ze zwierciadłami strefowymi Fresnela. Pozwala to na wykrycie defektów o wymiarach poniżej jednego nanometra oraz mikroskopijnych zaburzeń okresowości siatki Bragga, zanim maska trafi do seryjnego naświetlania setek tysięcy komercyjnych wafli krzemowych.
Fotorezysty w skali molekularnej: Od polimerów CAR do tlenków metali MOR
Przy naświetlaniu struktur o wymiarach zbliżonych do ośmiu nanometrów inżynierowie napotkali fundamentalną barierę natury kwantowej: zjawisko szumu śrutowego fotonów oraz fluktuacji stochastycznych. Pojedynczy foton EUV o długości fali 13.5 nm niesie energię około 92 elektronowoltów – kilkunastokrotnie wyższą niż foton światła głębokiego ultrafioletu DUV. Oznacza to, że przy tej samej dawce naświetlania liczba fotonów padających na pojedynczy nanometr kwadratowy powierzchni wafla jest bardzo mała. W rezultacie losowe fluktuacje liczby zaabsorbowanych kwantów światła w sąsiadujących pikselach prowadzą do powstawania mikroskopijnych defektów stochastycznych: przerwanych linii lub zrośniętych ścieżek.
Tradycyjne fotorezysty chemicznie wzmacniane (CAR), oparte na długich łańcuchach polimerowych i generatorach fotokwasów, przestały radzić sobie w tej skali. Długość pojedynczej cząsteczki polimeru oraz zjawisko dyfuzji kwasu w trakcie wygrzewania wafla były większe niż szerokość drukowanej linii, co powodowało nieakceptowalną chropowatość krawędzi linii oraz zacieranie najdrobniejszych detali architektonicznych tranzystora.
Odpowiedzią na ten impas stały się fotorezysty z tlenków metali (Metal Oxide Resists, MOR), rozwijane m.in. przez firmę Inpria. Rezysty MOR to nie polimery, lecz miniaturowe klastry molekularne zawierające atomy metali ciężkich, takich jak cyna czy hafn. Ze względu na wysoką masę atomową metale te charakteryzują się wielokrotnie wyższym przekrojem czynnym na absorpcję fotonów EUV, co pozwala na wychwycenie niemal każdego padającego kwantu promieniowania. Co więcej, rozmiar pojedynczego klastra tlenku metalu wynosi poniżej jednego nanometra, co pozwala na osiągnięcie niemal atomowej gładkości naświetlanych krawędzi i eliminuje problem dyfuzji kwasu.
Wdrożenie rezystów MOR wymagało jednak całkowitej przebudowy linii chemicznych w cleanroomach półprzewodnikowych. Ze względu na metaliczny skład chemiczny tradycyjne wywoływanie na mokro stwarzało ryzyko zanieczyszczenia komór procesowych obcymi atomami. Wiodące fabryki wdrażają obecnie procesy wywoływania na sucho w komorach próżniowych chemicznego osadzania z fazy gazowej (CVD), co podnosi selektywność trawienia i usuwa napięcie powierzchniowe cieczy, które w procesach mokrych prowadziło do przewracania się nanometrowych linii fotorezystu.
Architektury tranzystorowe ery angstremowej: CFET, Backside Power i interkonekty rutenowe
Litografia High-NA EUV jest bezpośrednim katalizatorem umożliwiającym fizyczną realizację nowej generacji architektur półprzewodnikowych. Węzły angstremowe oznaczają ostateczny kres tranzystorów polowych FinFET oraz przejście poza poziome tranzystory z dookolną bramką. Ostateczną formą krzemu staje się tranzystor komplementarny CFET (Complementary Field-Effect Transistor). W architekturze CFET tranzystor typu nMOS oraz tranzystor typu pMOS nie są już umieszczane obok siebie na płaszczyźnie wafla, lecz zostają ułożone pionowo jeden na drugim w trójwymiarowym stosie o wysokości zaledwie kilkudziesięciu nanometrów.
Pionowe upakowanie kanałów przewodzących w tranzystorach CFET pozwala na natychmiastowe zredukowanie powierzchni standardowej komórki logicznej o połowę bez konieczności dalszego zmniejszania fizycznej długości bramki. Wymaga to jednak naświetlania wzorów o skrajnie wysokim współczynniku kształtu oraz precyzyjnego trawienia warstw naprzemiennych krzemu i krzemo-germanu z dokładnością do pojedynczej warstwy atomowej.
Drugim filarem ery angstremowej jest sieć zasilania od spodu wafla (Backside Power Delivery Network, BSPDN), znana komercyjnie jako Intel PowerVia czy TSMC A16 Super Power Rail. W tradycyjnych procesorach linie zasilające oraz linie sygnałowe konkurowały o miejsce w gęstym labiryncie warstw metalizacji nad tranzystorami, wywołując potężne spadki napięcia i zakłócenia elektromagnetyczne. W architekturze BSPDN gruba magistrala zasilająca zostaje przeniesiona na spód spolerowanego do grubości kilku mikrometrów wafla krzemowego, a prąd dostarczany jest do tranzystorów przez mikroskopijne przelotki krzemowe.
Równocześnie miedź na najniższych poziomach metalizacji zostaje zastąpiona przez metale alternatywne: ruten, molibden oraz kobalt. Przy przekrojach ścieżek rzędu dziesięciu nanometrów opór właściwy miedzi eksplodował z powodu rozpraszania elektronów na granicach ziaren i barierach dyfuzyjnych. Ruten nie wymaga stosowania barier dyfuzyjnych i zachowuje doskonałą przewodność elektryczną w nanometrowych kanałach, eliminując zjawisko elektromigracji i gwarantując bezawaryjną pracę procesorów taktowanych częstotliwościami przekraczającymi sześć gigaherców.
Równolegle inżynierowie musieli rozwiązać problem oporu kontaktowego na złączach źródło-dren (source-drain contact resistance). W miarę jak powierzchnia styku metalu z półprzewodnikiem skurczyła się do kilku nanometrów kwadratowych, rezystancja przejścia zaczęła dominować nad oporem samego kanału tranzystora. Przełomem stało się wdrożenie technologii kontaktów dookolnych (wrap-around contacts) z zastosowaniem zaawansowanych stopów krzemków metali przejściowych i selektywnego domieszkowania laserowego w fazie milisekundowej, co pozwoliło obniżyć oporność właściwą styku poniżej granicy dziesięciu do minus dziewiątej oma na centymetr kwadratowy.
Geopolityka litografii ekstremalnej: Monopol ASML i technologiczna żelazna kurtyna
Żadna technologia na świecie nie skupia w sobie tak gigantycznej władzy geopolitycznej jak zaawansowana litografia EUV. Holenderski koncern ASML z Veldhoven jest absolutnym monopolistą – jedynym podmiotem na kuli ziemskiej zdolnym do integracji tysięcy podsystemów od Zeissa, Trumpfa, Cymera i setek innych kooperantów w działające systemy litograficzne. Ta unikalna pozycja sprawiła, że maszyny High-NA EUV stały się centralnym punktem globalnej wojny technologicznej pomiędzy Stanami Zjednoczonymi a Chińską Republiką Ludową.
Harmonogram wdrożenia maszyn High-NA EUV stał się polem zaciętej rywalizacji pomiędzy wiodącymi światowymi producentami układów scalonych. Amerykański Intel zaryzykował agresywną strategię, instalując pierwszy na świecie komercyjny system TWINSCAN EXE:5000 w fabryce D1X w stanie Oregon, dążąc do wdrożenia litografii 0.55 NA już w procesie Intel 14A w celu odzyskania pozycji lidera technologicznego. Z kolei tajwański TSMC przyjął bardziej zachowawczą, wysoce skalkulowaną postawę: koncern przedłuża wykorzystanie dojrzałych maszyn Low-NA 0.33 w węzłach 2 nm i A16, planując masową integrację High-NA dopiero w węźle A14, gdy koszty eksploatacji i dojrzałość ekosystemu fotorezystów osiągną optymalną równowagę ekonomiczną. Różnica ta zadecyduje o trajektorii zysków i dominacji na rynku zaawansowanych akceleratorów sztucznej inteligencji na drugą połowę obecnej dekady.
Pod naciskiem Waszyngtonu rząd Królestwa Niderlandów wprowadził bezwzględne kontrole eksportowe, zakazując sprzedaży maszyn EUV – a od niedawna także najnowocześniejszych systemów immersyjnych DUV – do chińskich fabryk półprzewodników. Brak dostępu do narzędzi High-NA EUV tworzy dla Pekinu barierę technologiczną nie do pokonania w perspektywie najbliższej dekady. Podczas gdy zachodnie odlewnie w Stanach Zjednoczonych, na Tajwanie, w Korei Południowej i Europie wdrażają produkcję układów w węzłach 14 angstremów, chińscy producenci, tacy jak SMIC, zmuszeni są do stosowania wielokrotnego naświetlania na starszych maszynach DUV, co skutkuje katastrofalnie niskimi uzyskami produkcyjnymi rzędu kilkunastu procent i zawrotnymi kosztami jednostkowymi.
Litografia High-NA EUV dowodzi, że fundamentem cywilizacji cyfrowej, sztucznej inteligencji i przewagi militarnej nie jest abstrakcyjne oprogramowanie, lecz fizyczna zdolność do manipulacji materią w skali angstremowej. Zdolność ta wymaga stuleci skumulowanej wiedzy z zakresu optyki, chemii kwantowej, inżynierii próżniowej i mechatroniki precyzyjnej. Maszyny ASML to współczesne katedry technologiczne – szczytowe osiągnięcie ludzkiego geniuszu, które przez kolejne dziesięciolecia będzie decydować o tym, które narody kształtują przyszłość sztucznej inteligencji, a które pozostają jedynie biernymi konsumentami technologii.
Czytaj również w dziale Technologia

Architektury tranzystorów GAAFET nanosheet poniżej 2 nanometrów: Jak zasilanie od spodu Backside Power Delivery BSPDN i litografia High-NA EUV pokonują fizyczną barierę tunelowania kwantowego

Radary kwantowe i interferometria ze splątaniem kwantowym: Jak oświetlenie kwantowe QI i mikrofale ściskane przełamują technologię niewidzialności Stealth samolotów piątej i szóstej generacji

Komentarze czytelników
3Dołącz do dyskusji pod artykułem
Zaloguj się, aby dodać komentarz i podzielić się swoją opinią na temat tego artykułu.